Holzfeuchte bei Teak: 8 % oder 12 %?
Was die Holzfeuchte tatsächlich steuert
Die Holzfeuchte bestimmt, wie stark sich ein Bauteil mit der Umgebung bewegt. Teak arbeitet anisotrop: tangential etwa 0,25 bis 0,35 Prozent je Prozent Feuchteänderung, radial etwa halb so viel. Bei einer 600 Millimeter breiten Tischplatte bedeutet eine Änderung von zwei Prozentpunkten rund 3,6 Millimeter Breitenänderung. Wer diese Bewegung nicht in Fugen, Rahmen und Befestigungen aufnimmt, bekommt nach der Auslieferung Risse oder Klemmstellen, unabhängig davon, wie gut die Oberfläche auf den ersten Blick aussieht.
Die Holzfeuchte steuert außerdem die Leimfuge. Polyurethan- und PVAc-Klebstoffe haben jeweils ein Verarbeitungsfenster; oberhalb von zwölf Prozent steigt bei PVAc die Gefahr von Schäumen und unvollständiger Aushärtung, während PU-Kleber Feuchtigkeit für die Reaktion benötigt, aber zu viel davon spröde Fugen erzeugt. Und sie steuert das Oberflächenbild: Zu feuchtes Holz reißt die Fasern beim Schleifen auf, nimmt Beize ungleichmäßig auf und zeigt nach dem Lackieren einen höheren Porenanteil. Diese drei Wirkungen greifen ineinander und lassen sich nicht getrennt optimieren.
Warum 8 % und 12 % beide vertretbar sind
Acht Prozent eignen sich für trockene, beheizte Innenräume in Mitteleuropa oder Nordamerika, wo die Gleichgewichtsfeuchte im Winter auf sechs bis acht Prozent fällt. Zwölf Prozent passen zu feuchten Küstenmärkten und tropischen Klimazonen, in denen sich das Holz bei 14 bis 18 Prozent einpendelt. Die Zahl allein sagt also nichts über die Qualität; sie muss zum Zielklima passen. Ein Möbel mit acht Prozent, das in eine dauerhaft feuchte Region geliefert wird, quillt auf und kann Schubladen oder Verbindungen blockieren.
Umgekehrt führt Ware mit zwölf Prozent in einem trockenen, beheizten Raum zu Schwund. Fugen öffnen sich, Platten wölben sich, Beschläge verlieren ihren Sitz. Deshalb gehört in die Bestellung nicht nur ein Zielwert, sondern das erwartete Einsatzklimal und die zulässige Toleranz. Ein Lieferant, der beide Angaben kennt, kann das Trocknungsprogramm anpassen; ohne diese Angabe bleibt ihm nur eine pauschale Einstellung, die für einen der beiden Märkte falsch ist.
Trocknungsprogramme für Plantagenteak
Plantagenteak kommt heute überwiegend aus schnell gewachsenen Beständen und erreicht beim Einschnitt Feuchten von 60 bis 80 Prozent. Die Kammer wird deshalb in Stufen gefahren: eine kurze Vorphase bei niedriger Temperatur, danach eine Hauptphase mit steigender Trocknungstemperatur, in der die Feuchte langsam über die Fasersättigung hinaus abgesenkt wird. Für 25 Millimeter starke Ware dauert das je nach Anlage 18 bis 25 Tage, für 50 Millimeter 30 bis 45 Tage. Zu schnelles Trocknen erzeugt Risse und Verformungen, die sich später nicht mehr korrigieren lassen.
Entscheidend ist nicht nur der Mittelwert, sondern der Unterschied zwischen Rand und Kern. Eine Charge kann im Schnitt elf Prozent messen, während der Rand acht und der Kern vierzehn Prozent aufweist. Der Kern schwindet dann nach der Verarbeitung weiter und reißt die Leimfuge auf. Deshalb wird ein Gradientenlimit festgelegt, üblicherweise höchstens zwei Prozentpunkte zwischen Rand und Kern. Nach der Hauptphase folgen Ausgleichs- und Konditionierphase, damit sich die Feuchte über den Querschnitt angleicht und Eigenspannungen abgebaut werden.
Richtig messen: Widerstandsmessung, Kapazitätsmessung und Probentiefe
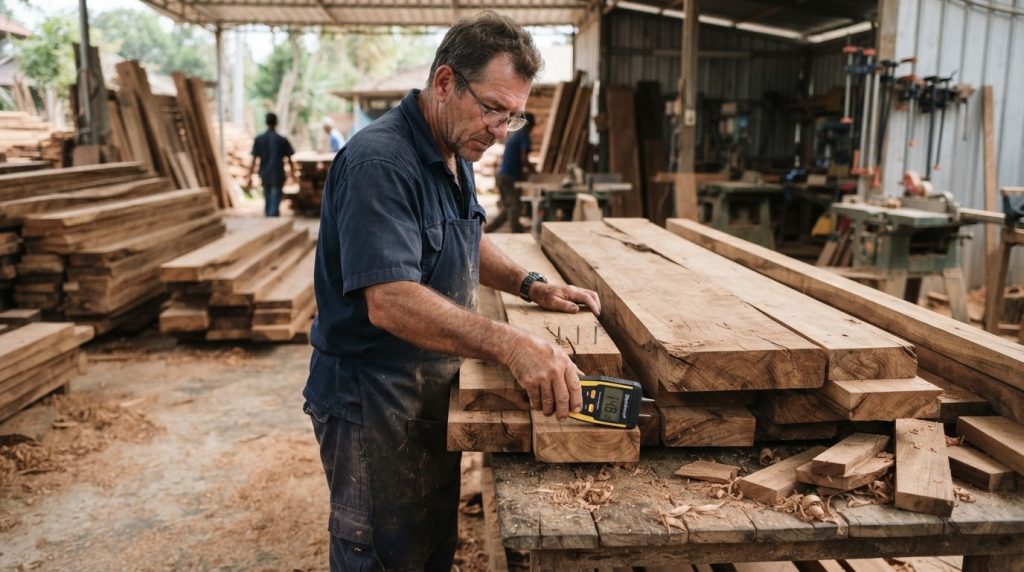
Die Widerstandsmessung mit Nadeln misst den Feuchtegehalt zwischen zwei Elektroden und ist für Massivholz bis etwa 25 Millimeter zuverlässig. Für dickere Querschnitte werden isolierte Nadeln verwendet, die in definierter Tiefe messen, ohne den oberflächennahen Bereich zu erfassen. Das Gerät muss auf die Holzart abgeglichen und die Messung auf die Holzoberflächentemperatur korrigiert werden, weil der Widerstand stark von der Temperatur abhängt. Eine Messung an der Oberfläche allein sagt wenig über den Kern.
Kapazitive Geräte arbeiten berührungslos und mitteln über ein größeres Volumen. Sie eignen sich für die schnelle Eingangsprüfung, sind aber von Dichte, Oberflächenfeuchte und Fremdmaterialien beeinflusst. Für die Abnahme ist deshalb eine kalibrierte Widerstandsmessung mit dokumentierter Messtiefe vorzuziehen. Als Stichprobe gelten mindestens fünf Prozent der Stücke einer Charge, mit drei Messpunkten je Stück; bei Streitfällen wird zusätzlich eine Darrprobe nach Norm durchgeführt.
Containerfeuchte auf einer 30-Tage-Seereise
Im Container entstehen während der Seereise Temperaturwechsel, die Feuchtigkeit aus Polstern, Paletten und Holz freisetzen. Die relative Feuchte kann über 80 Prozent steigen; nachts kondensiert Wasser an der Decke und fällt als Containerschweiß auf die Ware. Teak nimmt diese Feuchte auf, auch wenn es vor der Verladung korrekt getrocknet war. Besonders gefährdet sind geschlossene Kartons und Folienverpackungen, in denen die Feuchtigkeit nicht entweichen kann.
Vor dem Verpacken muss das Holz auf die vorgesehene Endfeuchte eingestellt und an die Verpackungsumgebung angepasst sein. Der Ausgleich dauert je nach Querschnitt mehrere Tage und ist nicht mit dem Ende der Trocknung gleichzusetzen. Zusätzlich werden Trockenmittel eingelegt, üblicherweise ein bis zwei Kilogramm je Kubikmeter Laderaum, und der Container wird mit Datenloggern überwacht. Feuchte Paletten, nasse Verpackung und direkter Wandkontakt sind die häufigsten Ursachen für Schäden, die sich durch diese Maßnahmen vermeiden lassen.
Was in die Spezifikation gehört
Die Spezifikation sollte ein Zielband nennen, etwa acht bis zehn Prozent für trockene Innenmärkte oder zehn bis zwölf Prozent für feuchte Küstenmärkte, dazu ein Gradientenlimit von höchstens zwei Prozentpunkten, das Messverfahren, die Messtiefe, die Temperaturkorrektur und den Stichprobenumfang. Ohne diese Angaben ist die Feuchte nicht einforderbar, weil sich jede Charge mit einer anderen Methode als konform darstellen lässt. Ein bloßer Mittelwert ohne Gradientenangabe reicht für die Abnahme nicht aus.
Zur Abnahme gehören eine kalibrierte Messung mit dokumentierter Messtiefe, ein Trocknungsprotokoll der Kammer, die Rückverfolgbarkeit der Charge und eine klare Regel, ab welchem Wert nachgetrocknet oder zurückgewiesen wird. Bei Streitfällen entscheidet eine Darrprobe nach Norm, nicht das Handmessgerät allein. Wer diese Punkte im Vertrag festhält, reduziert Reklamationen deutlich, weil die Diskussion dann über Messwerte und nicht über Vermutungen geführt wird. Für die Praxis bedeutet das, dass die Feuchte nicht nur beim Versand, sondern auch bei der Ankunft und nach der Verarbeitung geprüft werden sollte, weil sich das Material an das Klima des Zielmarkts angleicht.