نسبة رطوبة خشب الساج: 8% مقابل 12%
ما الذي تحكمه نسبة الرطوبة فعلاً: الحركة البعدية وتماسك اللصق والتشطيب
نسبة الرطوبة في الخشب ليست رقماً رفاهياً في شهادة الفحص، بل متغير يحدد أبعاد القطعة النهائية وسلوكها بعد الوصول. فكل تغير في المحتوى المائي يقابله تمدد أو انكماش، وإذا وقع هذا التغير بعد التجميع ظهرت الفواصل والانحناءات وشقوق الطلاء حتى لو كانت القطعة مطابقة في المصنع.
تماسك خط اللصق يتأثر أيضاً، لأن اختلاف الرطوبة بين السطح والقلب يخلق إجهادات داخلية تتحرك بعد التجميع. ولهذا لا يكفي قياس متوسط الرطوبة في الدفعة، بل يجب تحديد الفرق بين القشرة والقلب، وهو المؤشر الذي يفسر كثيراً من حالات الفشل التي لا تظهر في الفحص الأولي.
لماذا تبقى 8% و12% قيمتين مقبولتين، وأي سوق تناسبه كل قيمة
في الأسواق ذات التدفئة المركزية والهواء الجاف، ينتهي الخشب إلى رطوبة توازن منخفضة، لذلك يكون التجفيف إلى نطاق 8% إلى 10% أكثر استقراراً ويحد من الانكماش بعد التركيب. أما في المناخات الرطبة والدافئة، فإن التجفيف إلى 11% أو 12% يقلل فرق الرطوبة بين الخشب والبيئة المحيطة ويخفف التمدد المفاجئ عند الوصول.
المشكلة ليست في اختيار 8% أو 12%، بل في غياب القيمة المستهدفة من أمر الشراء. عندما تُترك المواصفة مفتوحة، ينتج المورد دفعات متفاوتة، ويصبح قرار القبول اجتهادياً في كل شحنة. الحل هو تحديد نطاق ضيق مع وجهة الشحن، مثل 9% إلى 11% لأسواق الشرق الأوسط الرطبة، و8% إلى 10% للأسواق الشمالية الجافة.
وهناك اعتبار ثالث هو المسافة بين المصنع والعميل النهائي: فالقطع التي تخزن في مستودع غير مكيف لفترة طويلة تتأثر برطوبة المستودع لا برطوبة المصنع. لذلك نوصي بتحديد نطاق يقابل ظروف التخزين الفعلية، وبتوثيق تاريخ التجفيف وتاريخ التعبئة لتفسير أي تغير بعد الوصول.
جداول التجفيف لخشب الساج المزروع والفرق بين المتوسط وتدرّج القشرة إلى القلب
يحتاج الساج المزروع إلى جدول تجفيف متدرج يبدأ من رطوبة عالية وينخفض بمعدلات محدودة في الأيام الأولى، مع فترات تكييف بين المراحل. الهدف ليس الوصول إلى الرقم النهائي بأسرع وقت، بل تجنب الاختلاف الحاد بين القشرة والقلب الذي يخلق إجهادات داخلية ويؤدي إلى تشقق داخلي لا يظهر إلا بعد النشر أو التصنيع.
لذلك نوصي بأن تتضمن المواصفات حداً أقصى لفرق الرطوبة بين القشرة والقلب، مثلاً 2% في الدفعة الواحدة، وأن يجري القياس على أعماق مختلفة من نفس اللوح. المتوسط وحده يمكن أن يكون مثالياً بينما يكون التدرّج الداخلي سبباً مباشراً لالتواء القطع الكبيرة.
ويُفضّل قياس كل مرحلة من مراحل التجفيف وتسجيل منحنى الرطوبة لكل دفعة، لأن المنحنى يكشف إذا ما جفّت القشرة بسرعة قبل القلب. هذه السرعة الزائدة هي السبب الأكثر شيوعاً للتشقق الداخلي، وتُعالج بزيادة فترات التكافؤ لا بتخفيض الحرارة فقط.
وإذا كانت الدفعة ستُشحن مباشرة بعد الخروج من الفرن، ينبغي ترك فترة استقرار كافية في بيئة مضبوطة قبل التعبئة، حتى يعود توزيع الرطوبة إلى حالة متوازنة.
القياس الصحيح: الأجهزة الإبرية والسعوية وعمق المجس وحجم العينة
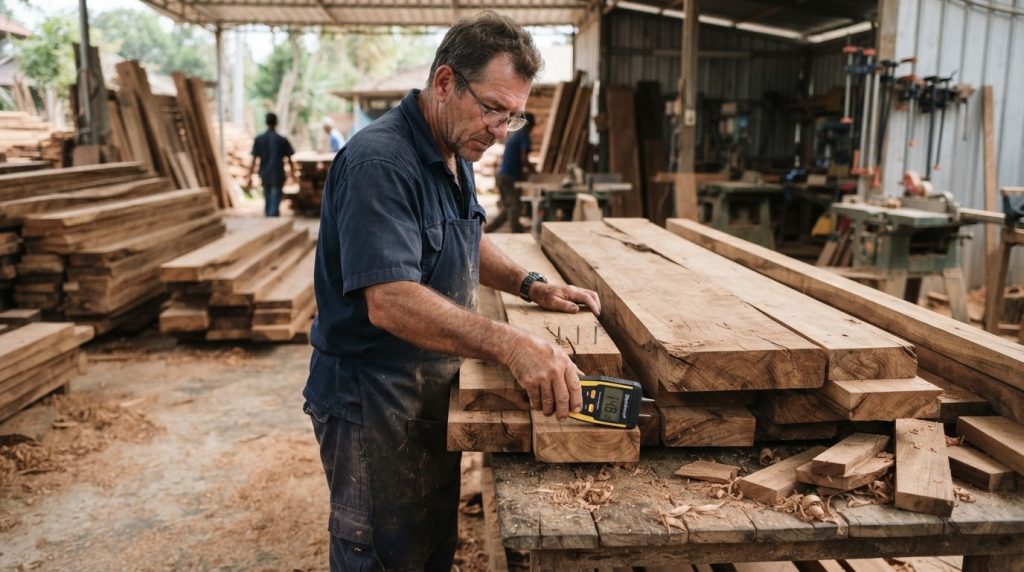
تقيس الأجهزة الإبرية المقاومة الكهربائية بين نقطتين، وهي دقيقة عند المعايرة ولكنها تعطي قراءة سطحية إذا لم يُدخل المجس إلى العمق الصحيح. أما الأجهزة السعوية فتقرأ حتى عمق معين وتتأثر بكثافة الخشب ووجود الشوائب، وهي مناسبة للمسح السريع لكنها تحتاج معامل تصحيح لكل نوع خشب.
عملياً، نعاير الجهاز على عينة جافة بالفرن، ونأخذ ثلاثة قياسات على الأقل لكل لوح في مواقع مختلفة، ثم نجمع عينة عشوائية لا تقل عن 10% من الدفعة للتحقق المخبري. حجم العينة هذا يكشف الانحراف المنتظم في دفعة كاملة حتى لا يُبنى قرار القبول على لوح واحد سليم.
رطوبة الحاوية خلال رحلة بحرية تمتد 30 يوماً ولماذا يهم التكافؤ قبل التعبئة
خلال رحلة بحرية قد تعبر ثلاث مناطق مناخية، تتغير درجة الحرارة والرطوبة داخل الحاوية مرتين على الأقل، ويتكثف البخار على الأسطح الباردة. إذا كانت القطع معبأة برطوبة مرتفعة، فإن هذا التكثف يضيف رطوبة سطحية تسبب بقعاً وتغيّراً في اللون وتأخراً في قبول الشحنة.
التكافؤ قبل التعبئة يعني ترك القطع في بيئة مضبوطة حتى تستقر رطوبتها مع الحالة المتوقعة في الوجهة، ثم تغليفها بمادة تسمح بتبادل محدود. وفي الشحنات الطويلة يُضاف مادة ماصة للرطوبة بكمية محسوبة بحسب حجم الحاوية ومسارها، لا بكمية تقديرية.
ما يجب أن تحتويه المواصفات: النطاق وحد التدرّج ونوع الجهاز واختبار القبول
المواصفة الجيدة تحدد نطاق الرطوبة المستهدف، والحد الأقصى لفرق القشرة والقلب، ونوع الجهاز المستخدم مع طريقة المعايرة، وعدد القياسات لكل لوح، ونسبة العينة العشوائية. كما تحدد شرط القبول بوضوح، مثل قبول الدفعة إذا كان 95% من القياسات داخل النطاق ولا يتجاوز أي قياس الحد الأقصى بأكثر من نصف نقطة مئوية.
بهذه الصيغة يتحول الجدل حول جودة الشحنة إلى قرار قياسي يمكن التحقق منه في الميناء أو في مستودع العميل. والأهم أن هذه البنود تحمي الطرفين: المورد يعرف ما يُطلب منه بدقة، والمشتري يعرف ما يوقّع عليه قبل أن تصل الشحنة بآلاف القطع المتأثرة.
ويلزم أيضاً اتفاق على الجهة التي تتحمل تكلفة إعادة القياس عند الخلاف، وهل تُحتسب العينة الثالثة من نفس الدفعة أم من عينة محفوظة مستقلة. هذه التفاصيل تحدد سرعة حل الخلاف عند الوصول وتحمي العلاقة التجارية.
ومن الناحية التجارية، تبقى تكلفة إعادة التجفيف في الوجهة أعلى بكثير من تكلفة التجفيف الصحيح قبل الشحن، لأنها تتضمن نقل القطع ومناولتها وفقدان أبعادها بعد التصنيع. لذلك يُعد ضبط الرطوبة استثماراً في تقليل المخاطر لا بند تكلفة إضافياً.
كما أن أي تغيير في مصدر الخشب يفرض إعادة معايرة جدول التجفيف، لأن كثافة المادة وسلوكها الحراري يختلفان بين المواقع. وأفضل ممارسة هي تشغيل عينة استكشافية من كل مصدر جديد قبل بدء الإنتاج بكميات كبيرة.
وأخيراً، ينبغي أن تتضمن شهادة الجودة تاريخ قطع الشجرة ومدة التجفيف وموقع المصدر، لا الرطوبة النهائية فقط. هذه البيانات تسمح للمشتري بتتبع أي شكوى لاحقة إلى مصدر محدد، وتقلل الجدل عند تكرار الملاحظة نفسها في شحنتين متتاليتين.
وفي الختام، فإن الرطوبة المناسبة هي التي تناسب سلسلة الإمداد كاملة: المصنع والنقل والمستودع والسوق النهائي. وأي قرار يُتخذ بناءً على رقم واحد معزول يعود لاحقاً في صورة عيوب تصنيع أو شكاوى عملاء.
ويُستحسن الاحتفاظ بعينات شاهد من كل دفعة لمدة لا تقل عن ستة أشهر، ليُقارن بها أي عيب بعد التركيب. هذه العينات تكلفتها زهيدة، لكنها تختصر أسابيع من الجدل عندما تكون الشكوى على رطوبة الخشب أو ثبات أبعاده بعد التشغيل.