خمسة عيوب تشطيب يجب رفضها في فحص ما قبل الشحن
لماذا تُعد عيوب التشطيب الأغلى عند اكتشافها بعد الوصول
تنشأ التكلفة العالية لعيوب التشطيب من أن إصلاحها لا يحدث في المصنع، بل في مستودع العميل أو عند التجزئة. فإعادة الطلاء تحتاج تجهيزاً محلياً وتكلفة عمالة أعلى، وقد لا تتوفر الدرجة اللونية نفسها، ما يؤدي إلى رفض المنتج نهائياً أو بيعه بخصم كبير.
الأخطر أن هذه العيوب لا تظهر دائماً عند الفحص السريع في الضوء العادي. فبعض المسامية والتشققات الدقيقة يظهر بعد التعرض للرطوبة أو بعد تركيب المنتج، أي بعد انتهاء فترة القبول التقليدية. لهذا يجب أن يكون الفحص قبل الشحن مصمماً للكشف عن المخاطر لا لتأكيد الانطباع العام.
الهدف العملي ليس الوصول إلى صفر عيوب، لأن ذلك غير واقعي في الإنتاج الكبير، بل تحديد عتبة قبول واضحة ونظام يمنع شحن القطع خارجها. وهذا النظام يجب أن يُكتب في أمر الشراء قبل الإنتاج، لا أن يُناقش عند الفحص.
العيب الأول: المسامية الدقيقة في طلاء المسحوق وكيفية رؤيتها وأسبابها
تظهر المسامية الدقيقة كنقاط تلامس ماء أو هواء داخل الطبقة، ويصعب رؤيتها بالعين المجردة. أفضل طريقة للكشف هي الفحص بعد رطوبة خفيفة ومسح بمصباح جانبي، حيث تظهر النقاط كتفاوت عاكس مختلف عن السطح المجاور.
أسبابها الرئيسية هي تلوث السطح قبل الطلاء، أو سوء إزالة الشحوم، أو عدم كفاية التسخين المسبق، أو تلوث الهواء المضغوط بالزيت والماء. وفي حالة الألمنيوم يضاف سبب آخر هو عدم إزالة طبقة الأكسيد الطبيعية قبل الطلاء، ما يمنع التصاق كامل ويخلق مسارات رقيقة.
الحل يبدأ من ضبط خطوات المعالجة قبل الطلاء: غسيل قلوي، شطف، معالجة تحويلية، شطف بالماء منزوع المعادن، ثم تجفيف كامل قبل الرش. أي اختصار في هذه الخطوات يظهر لاحقاً كمسامية، وليس كخطأ في الرش نفسه.
العيب الثاني: التآكل الجلفاني في مثبتات المعادن المختلفة
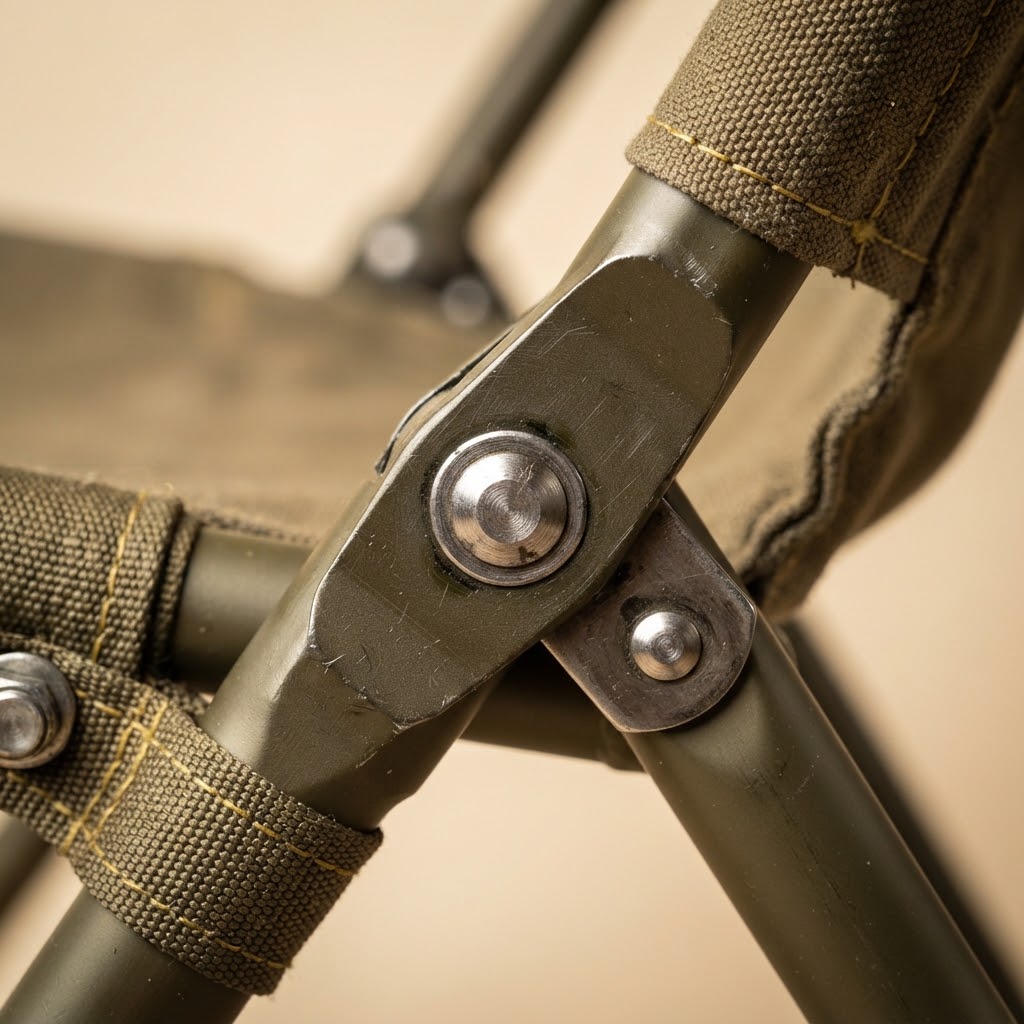
يحدث التآكل الجلفاني عندما يتلامس معدنان مختلفان في وجود رطوبة، فيعمل أحدهما كمصعد ويتآكل بشكل متسارع. وفي الأثاث الخارجي يظهر هذا النمط عند تلامس البراغي الفولاذية مع الألمنيوم أو عند تلامس أجزاء من سبائك مختلفة.
العلامات المبكرة هي نقاط بيضاء أو رمادية حول رأس البرغي، وقد تتطور إلى انتفاخ في الطلاء وتحته تآكل موضعي. وإذا لم يُعالج، يفقد الرابط قوته تدريجياً ويصبح الفشل إنشائياً لا تجميلياً.
الوقاية تعتمد على الفصل الكهربائي بين المعدنين باستخدام حلقات عازلة أو مواد طلاء مناسبة عند نقاط التلامس، وعلى اختيار مثبتات متوافقة مع المعدن الأساسي. ويجب أيضاً تجنب تجمع الماء حول الرابط بتصميم انحدار تصريف مناسب.
العيب الثالث: تفاوت دفعات الأنودة وظروف الإضاءة المطلوبة للحكم
تتأثر الأنودة بعوامل كثيرة تشمل تركيز الحمام ودرجة الحرارة وزمن الغمر وتركيب السبيكة، وقد تنتج اختلافات لونية طفيفة بين الدفعات رغم مطابقة المواصفة الفنية. المشكلة أن هذا التفاوت لا يظهر في الضوء الأصفر للورشة ويظهر بوضوح في ضوء النهار غير المباشر.
لذلك يجب أن يتم الحكم على اللون في ظروف إضاءة محددة ومتفق عليها مسبقاً، وباستخدام عينة مرجعية محفوظة من الدفعة الأولى المعتمدة. أما التقييم تحت إضاءة مختلفة لكل طرف فيؤدي إلى جدل لا ينتهي.
يُضاف إلى ذلك أن تنظيف السطح قبل الأنودة يحدد نصف اللمعان، وأن أي تغيير في تركيز الحمام يُنتج انعكاساً مختلفاً حتى مع مطابقة اللون. ولهذا يجب تسجيل معاملات العملية لكل دفعة لا الاعتماد على فحص العينة النهائية فقط.
العيب الرابع: قشرة البرتقال وعلاقتها بسماكة الطبقة
قشرة البرتقال هي تفاوت سطحي يشبه قشر الفاكهة، وتنتج غالباً عن عدم انتظام سماكة الطلاء أو سرعة تبريد غير مناسبة بعد المعالجة. وهي أكثر وضوحاً على الأسطح الملساء عالية اللمعان، حيث يكشف الانعكاس أي تفاوت صغير.
العلاقة بسماكة الطبقة مباشرة: الطبقة الرقيقة جداً لا تملأ خشونة السطح الأساسي، والطبقة السميكة جداً تتجمع في بعض المناطق وتختلف في التصلب. النطاق العملي للطلاء الخارجي يتراوح غالباً بين 60 و120 ميكروناً، ويجب أن يُحدَّد في المواصفة مع طريقة القياس.
وللتحقق، يُنصح بقياس السماكة في خمس نقاط على الأقل لكل قطعة من عينة عشوائية، وليس في نقطة واحدة عند الحافة، لأن الحواف تكون عادة أعلى سماكة من مركز السطح. القياس في الحافة يعطي انطباعاً مضللاً بالقبول.
العيب الخامس: انحراف اللون عبر دفعة مختلطة وتحديد تفاوت مقبول
عند خلط قطع من دفعات مختلفة في شحنة واحدة، يصبح انحراف اللون أكثر وضوحاً من الانحراف داخل الدفعة. وهذا شائع عندما يُنتج جزء من الطلب في مصنع آخر أو في فترة زمنية بعيدة، فتبدو القطع متطابقة فردياً لكنها مختلفة عند تجميعها في منتج واحد.
الحل هو تحديد تفاوت لوني مقبول بوحدات قياس معتمدة، مع الاحتفاظ بعينة مرجعية موقعة من الطرفين. ويُفضّل أن تُشحن القطع المصنوعة في دفعة واحدة مع بعضها، وأن يُمنع خلط الدفعات في نفس المنتج النهائي إلا بعد فحص مقارن.
وعند الخلاف، يُستخدم جهاز قياس اللون بدلاً من الحكم البصري، لأن العين تتأثر بالإضاءة والمحيط والخلفية. الاتفاق على طريقة القياس يقلل النزاع أكثر من الاتفاق على وصف اللون نفسه.
بناء بروتوكول التفتيش: حجم العينة والإضاءة والأجهزة وسجل القبول
يبدأ البروتوكول بتحديد حجم العينة وفق AQL المعتمد للمنتج، ثم تحديد نقاط الفحص: اللون، السماكة، الالتصاق، المسامية، والتآكل. ويجب أن تشمل العينة قطعاً من بداية الدفعة ووسطها ونهايتها، لأن العيوب قد تتركز في فترة تشغيل معينة.
أما الأجهزة فتشمل مقياس سماكة الطلاء، ومقياس الالتصاق، ومصباحاً جانبياً، وجهاز قياس اللون عند الحاجة. وينبغي معايرة الأجهزة قبل الفحص وتسجيل أرقامها، لأن أي نتيجة بلا معايرة تكون قابلة للطعن.
وينتهي البروتوكول بسجل قبول يوقعه الفاحص والمشرف، يذكر تاريخ الفحص وحجم العينة والعيوب المكتشفة والإجراء المتخذ. هذا السجل هو ما يحمي الطرفين عند أي مطالبة لاحقة، وهو أيضاً مصدر البيانات الذي يقود تحسين العملية في الدفعات التالية.
وينبغي أيضاً تحديد مسؤولية الرفض: هل تُرفض القطعة الواحدة أم تُعاد الدفعة كاملة؟ الإجابة تعتمد على طبيعة العيب. فعيوب اللون تُقيَّم على مستوى الدفعة، بينما عيوب الالتصاق أو التآكل تُقيَّم على مستوى العينة والدفعة معاً لأنها تشير إلى خلل عملية لا إلى قطعة منفردة.
ومن الممارسات المفيدة تصوير كل عيب مع مسطرة أو مرجع قياس في الصورة، لأن الوصف النصي وحده يترك مجالاً للتفسير. الصورة الموحدة تسمح بمقارنة العيب بين الدفعات وبين المصانع، وتصبح مرجعاً لتدريب الفاحصين الجدد.
وأخيراً، يجب مراجعة نتائج الفحص مع المصنع خلال مدة قصيرة لا تتجاوز أياماً، لأن التأجيل يجعل التصحيح صعباً بعد بدء الإنتاج التالي. سرعة التغذية الراجعة هي التي تحوّل الفحص من إجراء شكلي إلى أداة تحسين فعلية.