Пять дефектов отделки при предотгрузочной инспекции
Почему дефекты отделки дороже всего обнаруживать после прибытия
Дефекты отделки редко приводят к отказу конструкции, но именно они чаще всего вызывают претензии розничных сетей и конечных покупателей. Царапина, неравномерный цвет или точечная коррозия заметны сразу, тогда как внутренний дефект сварки может оставаться скрытым. После прибытия груза исправление требует либо повторной окраски на месте, либо возврата партии, либо уценки. Все три варианта дороже, чем выявление проблемы на фабрике до упаковки. Поэтому предотгрузочная инспекция должна включать не только проверку геометрии и комплектности, но и отдельный протокол по покрытию.
Стоимость исправления растёт по мере движения товара: на линии — это переделка одной детали, на складе — сортировка всей партии, у покупателя — логистика, простой и репутационные потери. Отделка особенно чувствительна к условиям освещения, поэтому оценка «на глаз» в цеху часто расходится с результатом в шоуруме. Чтобы решение было воспроизводимым, нужно заранее определить эталонные образцы, тип освещения, угол наблюдения и критерии приемки. Без этого спор между поставщиком и покупателем превращается в обмен субъективными мнениями.
Дефект первый: микропористость порошковой краски
Микропористость проявляется как мелкие точки или углубления на поверхности, которые становятся заметны при боковом свете. Причины могут быть разными: влага в сжатом воздухе, загрязнение подложки, недостаточная подготовка поверхности или нарушение режима отверждения. Иногда поры закрыты верхним слоем и проявляются только после полировки или воздействия влаги. Поэтому визуальный осмотр нужно проводить под углом и при освещении, близком к условиям эксплуатации. Для критичных деталей полезно использовать увеличительную линзу и контрольный образец с допустимым уровнем дефектов.
Порошковая краска может скрывать мелкие дефекты литья или сварки, но не устраняет их причину. Если под покрытием осталась влага или загрязнение, при нагреве или охлаждении образуется пузырь. Для проверки важно фиксировать не только наличие пор, но и их распределение: единичные точки на скрытой стороне и цепочка на видимой поверхности — разные уровни риска. В протоколе стоит указать метод осмотра, освещённость, расстояние и критерий отбраковки. Тогда решение не зависит от того, кто именно проводит приёмку.
Дефект второй: гальваническая коррозия в крепеже
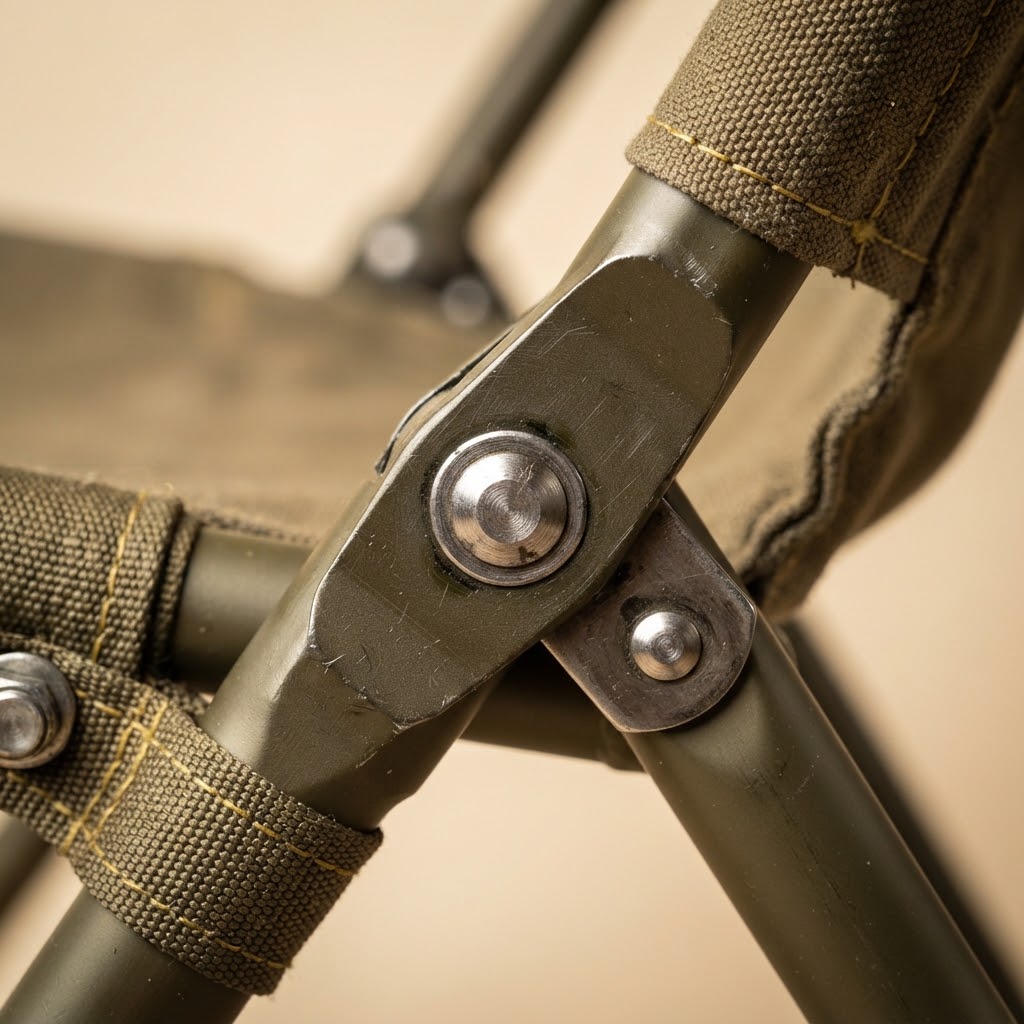
Гальваническая коррозия возникает там, где алюминий контактирует с нержавеющей сталью или другим металлом с иной электрохимической активностью. В сухой среде процесс может идти медленно, но при наличии влаги и солей он ускоряется. Первые признаки — белый или тёмный налёт вокруг крепёжного элемента, изменение цвета кромки отверстия и вспучивание покрытия. Особенно уязвимы зоны, где при сборке повреждается анодный слой или где скапливается вода. Если крепёж устанавливается без изоляции, риск сохраняется даже при качественном покрытии основной детали.
Для предотвращения используют изолирующие прокладки, покрытие крепежа, герметик или конструктивное разделение металлов. На этапе инспекции полезно выборочно разбирать один узел и осматривать контактную зону, а не только внешнюю поверхность. Если изделие предназначено для прибрежной эксплуатации, требования к крепежу должны быть прописаны отдельно. Также нужно учитывать, что разные партии крепежа могут отличаться по покрытию. Единая спецификация и входной контроль помогают избежать ситуации, когда основная конструкция соответствует требованиям, а отказ начинается с недорогого элемента.
Дефект третий: разброс анодирования по партиям
Анодирование чувствительно к составу сплава, температуре ванны, плотности тока и времени выдержки. Даже при соблюдении режима разные партии могут давать заметный оттенок, особенно на деталях с разной толщиной стенки. Оценивать цвет нужно при стандартизированном освещении, потому что тёплый свет цеха скрывает разницу, а холодный свет шоурума её подчёркивает. Эталонный образец должен быть изготовлен из того же сплава и по той же технологии, иначе сравнение теряет смысл.
Если изделие собирается из деталей разных партий, разброс цвета становится особенно заметным на стыках. Полезно формировать комплекты из одной партии анодирования и маркировать их до сборки. Для крупных заказов стоит запрашивать образцы до начала серийного производства и фиксировать допустимое отклонение. Дополнительно проверяют толщину и равномерность оксидного слоя, поскольку внешне приемлемая деталь может иметь недостаточную защиту на кромках. Разброс анодирования — не только эстетическая проблема, но и индикатор нестабильности процесса.
Дефект четвёртый: апельсиновая корка и толщина плёнки
Апельсиновая корка — это неровность поверхности, напоминающая кожуру цитрусового плода. Она возникает при слишком быстром испарении растворителя, неправильной вязкости, недостаточном распылении или избыточной толщине слоя. Небольшая шагрень может быть допустима на скрытых поверхностях, но на видимых деталях она воспринимается как дефект качества. Важно отличать её от неровности подложки: если проблема в подготовке металла, увеличение толщины краски только усилит эффект. Поэтому сначала проверяют основу, а затем режим нанесения и отверждения.
Толщина плёнки измеряется в нескольких точках, включая кромки и зоны сложной геометрии. Слишком тонкий слой не обеспечивает защиту, слишком толстый становится хрупким и склонным к растрескиванию при изгибе. Для каждой детали полезно установить диапазон, а не одно целевое значение. Если апельсиновая корка появляется периодически, нужно проверить стабильность температуры и влажности в камере, а также состояние распылителей. В протоколе инспекции фиксируют не только факт дефекта, но и его локализацию, площадь и влияние на видимую поверхность.
Дефект пятый: дрейф цвета в смешанной партии
Дрейф цвета может возникнуть из-за разных партий порошка, изменения температуры отверждения или неравномерного нанесения. Он проявляется не сразу: отдельная деталь выглядит нормально, но при сборке рядом с другой становится видна разница. Особенно опасны заказы, которые комплектуются из нескольких производственных партий или разных линий. Чтобы управлять риском, нужно определить допустимое отклонение и метод сравнения. Визуальная оценка допустима только при наличии утверждённого эталона и стандартного освещения.
Для серийных заказов полезно сохранять образец каждой партии и маркировать готовые детали. Если отклонение выходит за предел, партию лучше разделить по назначению: детали с небольшим отличием использовать на скрытых поверхностях, а не смешивать с видимыми. Цветовой контроль должен проводиться после полного отверждения, а не сразу после выхода из камеры. Также стоит учитывать, что разные материалы и толщины могут давать разный оттенок при одном и том же порошке. Это не обязательно ошибка, но требует управления комплектацией.
Как построить протокол инспекции
Протокол начинается с определения выборки. Для крупной партии нельзя ограничиваться одной деталью; объём выборки зависит от критичности поверхности, однородности партии и истории поставщика. Осмотр проводится при стандартном освещении, желательно с возможностью менять угол падения света. Для измерения толщины покрытия используется калиброванный прибор, для цвета — утверждённый эталон или спектрофотометр. Все результаты записываются в таблицу с привязкой к номеру партии и детали.
Критерии приемки должны быть согласованы до начала производства и содержать фотографии допустимых и недопустимых примеров. Отдельно фиксируются дефекты, которые требуют переделки, и дефекты, допустимые на скрытых поверхностях. Если поставщик не может обеспечить стабильность, полезно уже на этапе образца проверить несколько партий и оценить разброс. Предотгрузочная инспекция не устраняет причину дефектов, но не даёт им уйти к покупателю. Чем прозрачнее протокол, тем меньше споров после прибытия груза и тем быстрее можно перейти к корректирующим действиям.