チーク材の含水率:8%と12%のどちらを選ぶか
含水率が実際に左右するもの:寸法変化、接着層の健全性、仕上げ
含水率は検査証明書の余分な数字ではなく、完成品の寸法安定性を直接決める変数です。含水率が1ポイント変化するごとに、木材は繊維方向によって異なる収縮や膨張を生じます。この変化が組立後に起きると、隙間や反り、塗膜の微細な割れとなって現れます。
接着層の健全性も含水率に左右されます。表層と中心部の含水率差が大きいと材料内部に応力が生じ、組立後に徐々に解放されて接合部が動きます。そのためロットの平均値だけを測定しても不十分で、表層から中心部への勾配を規定する必要があります。
仕上げの挙動も含水率と関係します。含水率が高い木材は塗装後に徐々に水分を失い、基材の収縮に塗膜が追従できず付着を失います。逆に低すぎる場合は塗装時に溶剤を過剰に吸収し、レベリング不良を起こします。塗装前には工場環境に近い含水率まで安定させておくべきです。
8%と12%がどちらも成立する理由と、それぞれが適する市場
集中暖房があり空気が乾燥する寒冷地の市場では、木材は最終的に低い含水率で平衡に達するため、8〜10%を目標に乾燥させるほうが安定し、施工後の収縮を抑えられます。一方、湿熱気候の市場では11%または12%まで乾燥させることで、木材と周囲環境の湿度差が縮まり、入荷後の急激な吸湿膨張を避けられます。
問題は8%か12%の選択そのものではなく、発注書に目標値が書かれていないことです。仕様が空欄のままだと、サプライヤーはばらついたロットを納入し、検査はロットごとに経験的判断に頼ることになります。現実的な方法は、仕向地に応じて狭い範囲を定めることです。たとえば中東の湿熱市場向けには9〜11%、北欧の乾燥市場向けには8〜10%とします。
工場と最終顧客の間の保管期間も考慮が必要です。温度管理のない倉庫に長期保管される製品は、工場の湿度ではなく倉庫の湿度の影響を受けます。したがって実際の保管条件に合う範囲を設定し、乾燥日と梱包日を記録して入荷後の変化を説明できるようにします。
植林木チークの乾燥スケジュールと、平均含水率と表層・中心部勾配の違い
植林木チークには段階的な乾燥スケジュールが必要で、最初の数日は高い含水率から限られた速度で下げ、各段階の間に平衡期間を設けます。目標は最終値に早く到達することではなく、表層が中心部より先に乾きすぎるのを避けることです。そうしなければ内部応力が生じ、製材や加工の後にしか現れない内部割れを招きます。
そこで、表層と中心部の含水率差の上限を仕様に記載することを推奨します。たとえば1ロットあたり2%以下とし、同じ板の異なる深さで測定します。平均値は理想的でも、内部の勾配が大型部材の変形の直接原因になることがあります。
各乾燥段階の測定値を記録し、そのロットの含水率曲線を残すのが望ましい方法です。曲線は表層が中心部より先に乾いていないかを示します。乾燥が速すぎることは内部割れの最も一般的な原因であり、対策は単に窯の温度を下げることではなく平衡期間を増やすことです。
窯出し後すぐに出荷する場合、梱包前に管理された環境で十分に静置し、水分分布を再平衡させてください。そのまま梱包すると、表層と中心部の差がコンテナ内に封じ込められたまま進行します。
正しい測定:ピン式と静電容量式、プローブ深さ、ロットあたりのサンプル数
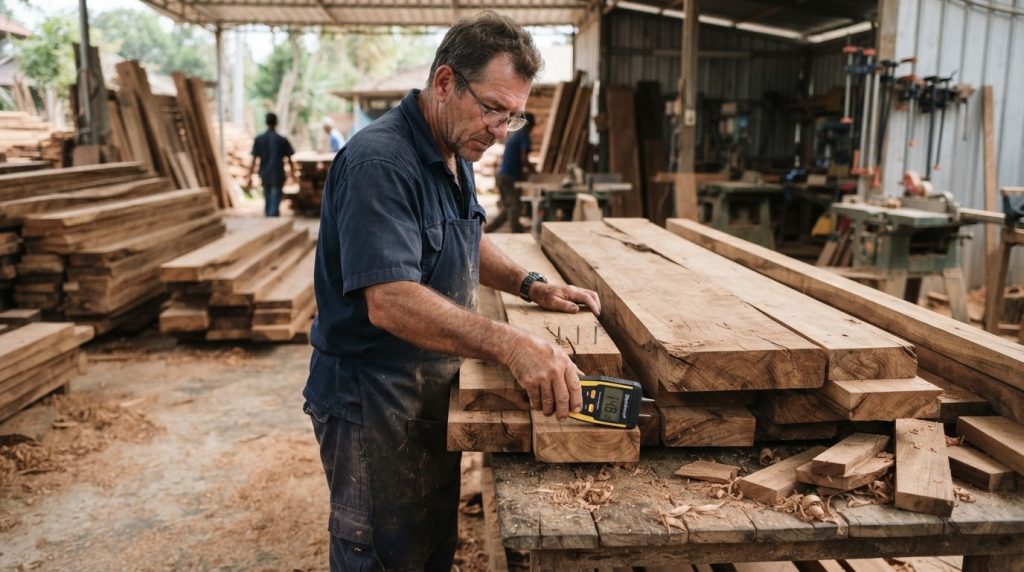
ピン式は2点間の電気抵抗を測定し、校正が正確であれば精度は高いものの、プローブが正しい深さに達していなければ表層の値しか示しません。静電容量式は一定の深さまで読み取れますが、木材の密度や含有物の影響を受けやすく、迅速なスクリーニングには適するものの樹種ごとの補正係数が必要です。
実務では、まず炉乾法で基準サンプルを校正し、各板について少なくとも3か所で測定し、最後に10%以上の割合で無作為抽出して試験室で確認します。このサンプル数であればロット全体の系統的な偏りを検出でき、1枚の良好な板でロット全体を代表させるという結論を避けられます。
測定位置も規定すべきです。木口や節の近くは中央部と含水率が異なることが多く、都合のよい場所だけで測ると楽観的な結果になります。測定点は端部、中央部、板厚の異なる位置を網羅するようにします。
30日間の海上輸送中におけるコンテナ内湿度と、梱包前の平衡が必要な理由
1回の海上輸送で3つの気候帯を通過することがあり、コンテナ内部の温度と湿度は少なくとも2回大きく変化し、水蒸気は冷たい表面に凝結します。含水率が高い状態で梱包すると、この結露が表面の湿りを増やし、しみや色むらを生じて入荷検査が遅れます。
梱包前の平衡とは、製品を管理された環境に置き、含水率が仕向地で想定される状態に近づくまで静置してから、限定的な水分交換を許す材料で包装することを意味します。長距離輸送ではコンテナ容積と航路に応じて乾燥剤の量を計算し、目分量で入れるべきではありません。
包装に密閉プラスチックフィルムが含まれる場合、製品の含水率は周囲環境より低くなければなりません。そうでなければ水分が包装内に閉じ込められ、最初の温度低下時に表面へ凝結します。原則は、フィルムは液体の水を防ぐものであり、内部の湿気を防ぐものではないということです。
仕様に記載すべき事項:含水率範囲、勾配上限、計器の種類、受入試験
適切な仕様には、目標含水率範囲、表層と中心部の勾配上限、使用する計器の種類と校正方法、1枚あたりの測定点数、無作為抽出の割合を記載します。受入条件も明確にします。たとえば測定値の95%が範囲内にあり、単一の測定点が上限を0.5ポイント超えないこととします。
このように記載すれば、入荷品質をめぐる議論は検証可能な測定判定に変わります。さらに重要なのは、これらの条項が双方を保護する点です。サプライヤーは何を納入すべきか明確になり、購買側は出荷前に何を受け入れるのかを把握できます。
紛争が生じた場合に再測定費用をどちらが負担するか、3回目のサンプルを同じロットから取るのか保管サンプルから独立に取るのかも合意しておくべきです。これらの細部は事務的に見えますが、入荷後の紛争解決の速度を決め、いかなる違約金条項にも劣らない効果を持ちます。
各ロットについて6か月以上保管する封印サンプルを残すことを推奨します。サンプル費用はわずかですが、含水率や寸法安定性に関する苦情が生じた際に数週間の議論を節約できます。
最後に、証明書には最終含水率だけでなく、伐採日、乾燥期間、産地を含めるべきです。これらのデータがあれば、後の苦情を特定の由来まで追跡でき、隣接する2ロットで同種の問題が生じた場合の議論も減らせます。