出货前检验必须拒收的五类涂装缺陷
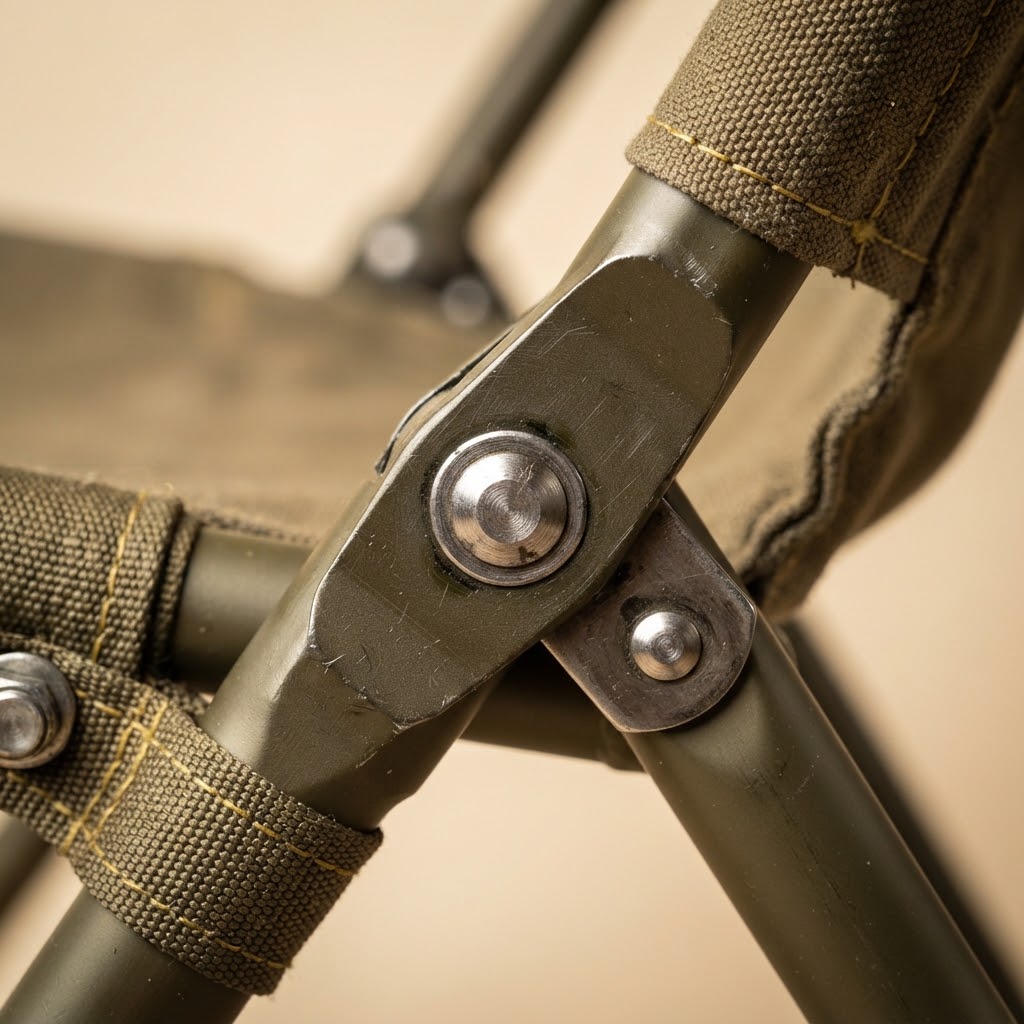
为什么涂装缺陷是到货后最昂贵的一类问题
涂装缺陷的修复通常不在工厂完成,而是在客户仓库甚至零售端。重新涂装需要现场处理,人工成本更高,且很难匹配原来的色号;一旦无法匹配,产品可能整批拒收或以较大折扣处理。
更棘手的是,这类缺陷并不总在常规光线下的一次检验中暴露。部分微孔与细裂在接触湿气或安装之后才显现,也就是在常规验收期结束之后。因此出货前检验必须针对风险设计,而不是用来确认总体印象。
现实目标并不是零缺陷,因为大批量生产中并不现实,而是设定明确的可接受门槛,并建立防止超限产品出厂的机制。这套机制应在生产前写入订单,而不是在检验时才讨论。
缺陷一:粉末涂层微孔——如何发现、由什么引起
微孔表现为涂层内部与水分或空气接触的小点,肉眼很难直接看到。较好的检出方法是在轻微润湿后擦干,再用侧向光源照射,此时微孔会呈现与周围不同的反光差异。
主要成因包括涂装前表面污染、脱脂不彻底、预热不足,以及压缩空气中混入油和水。铝材还多一个成因:未去除表面的自然氧化层,导致附着力不完整并形成细微通道。
解决要从涂装前的工序控制入手:碱洗、漂洗、转化膜处理、去离子水漂洗,最后在喷涂前彻底干燥。任何一步被压缩,最终都会以微孔形式显现,而不是表现为喷涂环节本身的问题。
缺陷二:异种金属紧固件处的电偶腐蚀
当两种不同金属在潮湿环境中接触时,其中一种会作为阳极加速腐蚀,这就是电偶腐蚀。在户外家具上,这种模式常见于钢制螺栓与铝件接触处,或不同铝合金部件相互连接的位置。
早期迹象是螺栓头部周围的白色或灰色斑点,进一步会发展为涂层鼓包,其下是局部腐蚀。若不处理,连接部位的强度会逐步下降,失效性质也从外观问题转为结构问题。
预防依赖电气隔离:在接触点使用绝缘垫圈或适当的涂层材料,并选择与基材相容的紧固件。同时应通过合理的排水坡度避免水分在连接处积聚。
缺陷三:阳极氧化批次差异,以及判定所需的照明条件
阳极氧化受槽液浓度、温度、浸渍时间与合金成分共同影响,即使技术参数合格,不同批次之间也可能出现轻微颜色差异。问题在于这种差异在车间的黄色灯光下看不出来,而在非直射日光下却十分明显。
因此颜色判定必须事先约定照明条件,并使用首批认可时保留的基准样。若各方在各自的光照环境下评价,争论将无休无止。
此外,氧化前的表面处理决定光泽,槽液浓度的任何变化都会改变反射表现,即使色相一致。因此应按批次记录工艺参数,而不是只依赖成品抽检。
缺陷四:橘皮纹及其与膜厚的关系
橘皮纹是类似果皮的不均匀表面,多因涂层厚度不均或后处理冷却速度不当而形成。在高光泽的平整表面上最明显,因为反射会放大任何细微起伏。
它与膜厚直接相关:过薄的涂层无法填平基材粗糙度,过厚的涂层则会在局部堆积并造成固化差异。户外涂装的有效区间通常在60至120微米之间,应在规格中写明并规定测量方法。
检查时建议在每件抽样产品上至少测量五个位置,而不是只在边缘取一点,因为边缘膜厚通常高于表面中部。只在边缘测量会得出偏乐观的错误结论。
缺陷五:混合批次之间的色差,以及如何设定可接受范围
当同一批货中混入不同批次的部件时,色差会比批次内部的差异更明显。这在部分数量由另一家工厂或另一时间段完成时尤为常见:单件看都合格,组装在一起却明显不同。
解决办法是用公认的色彩单位设定可接受的容差,并保留双方签署的基准样。同时建议同一批次生产的部件尽量整批发运,避免在同一成品中混合批次,除非已做比对确认。
出现争议时应使用色差仪判定,而不是靠目视,因为人眼会受到照明、背景与周围颜色的影响。就测量方法达成一致,比就颜色描述达成一致更能减少纠纷。
建立检验协议:抽样数量、照明、仪器与判定记录
协议从按AQL确定抽样量开始,再明确检查项目:颜色、膜厚、附着力、微孔与腐蚀。抽样应覆盖批次的首件、中段与末件,因为缺陷可能集中在某一特定运行时段。
仪器包括涂层测厚仪、附着力测试工具、侧向光源,以及必要时的色差仪。仪器应在检验前校准并记录编号,因为未校准的数据在争议中无法成立。
协议最终以一份判定记录收尾,由检验员与主管签署,注明检验日期、抽样量、发现的缺陷与所采取的措施。这份记录既在后续索赔中保护双方,也是推动下一批工艺改进的数据来源。
此外应明确拒收责任范围:是单件拒收还是整批退回。这取决于缺陷性质——颜色问题按批次评估,而附着力或腐蚀问题要同时评估样本与批次,因为它们反映的是工艺异常而非个别产品问题。
建议对每一个缺陷在拍照时放入尺子或测量参照,因为纯文字描述会留下解释空间。标准化的照片便于在批次之间、工厂之间比较,也能作为培训新检验员的教材。
最后,检验结果应在几天内而非数周后反馈给工厂,因为下一批生产一旦开始,纠正就变得困难。反馈速度决定了检验是流于形式还是真正推动改善。