Cinco defectos de acabado que conviene rechazar en la inspección previa al embarque
Por qué los defectos de acabado son los más caros de descubrir al llegar
Un defecto de acabado suele ser superficial, pero su costo no lo es. Cuando se detecta antes del embarque, se corrige en fábrica con retrabajo controlado. Cuando aparece en destino, hay que asumir el transporte, la mano de obra local, la posible sustitución de piezas y el riesgo de una devolución. El costo se multiplica porque la corrección ocurre lejos.
Además, el acabado es lo primero que ve el cliente final. Un defecto que no afecta la resistencia estructural puede provocar un rechazo comercial completo. En mobiliario exterior, la exposición a la intemperie hace que un punto de corrosión o una grieta en el recubrimiento se convierta en un problema visible en pocos meses, aunque la pieza haya superado la.
La inspección de acabado debe hacerse con criterios objetivos y condiciones normalizadas. La luz del taller, el ángulo de visión y la limpieza de la superficie influyen en el resultado. Sin un protocolo común, dos inspectores pueden llegar a conclusiones distintas y trasladar la discusión al cliente sin datos. El espesor se controla en bordes, zonas planas y uniones críticas.
Defecto uno: microporosidad en el recubrimiento en polvo
La microporosidad son poros diminutos que atraviesan o debilitan la película de recubrimiento. Se detecta mejor con luz rasante y aumentos de 5 a 10 veces, después de limpiar la superficie. Los poros suelen aparecer agrupados en zonas donde el espesor es bajo, la pieza tiene bordes afilados o la geometría impide una aplicación uniforme de la carga electrostática. La.
Las causas más frecuentes son la contaminación del sustrato, la presencia de aceites o residuos de decapado, una puesta a tierra deficiente y parámetros de curado fuera de la ventana. También influye la humedad del aire comprimido: una pequeña cantidad de agua en la línea de pulverización genera poros que no se ven inmediatamente después del horno. La arandela aislante.
El impacto en servicio depende de la exposición. En una pieza interior, un poro puede ser cosmético; en una pieza exterior cerca del mar, el poro se convierte en un punto de entrada para los cloruros y la corrosión progresa bajo el recubrimiento. Por eso el criterio de aceptación debe ser más estricto en las zonas visibles y expuestas. El.
Defecto dos: corrosión galvánica en fijaciones de metales distintos
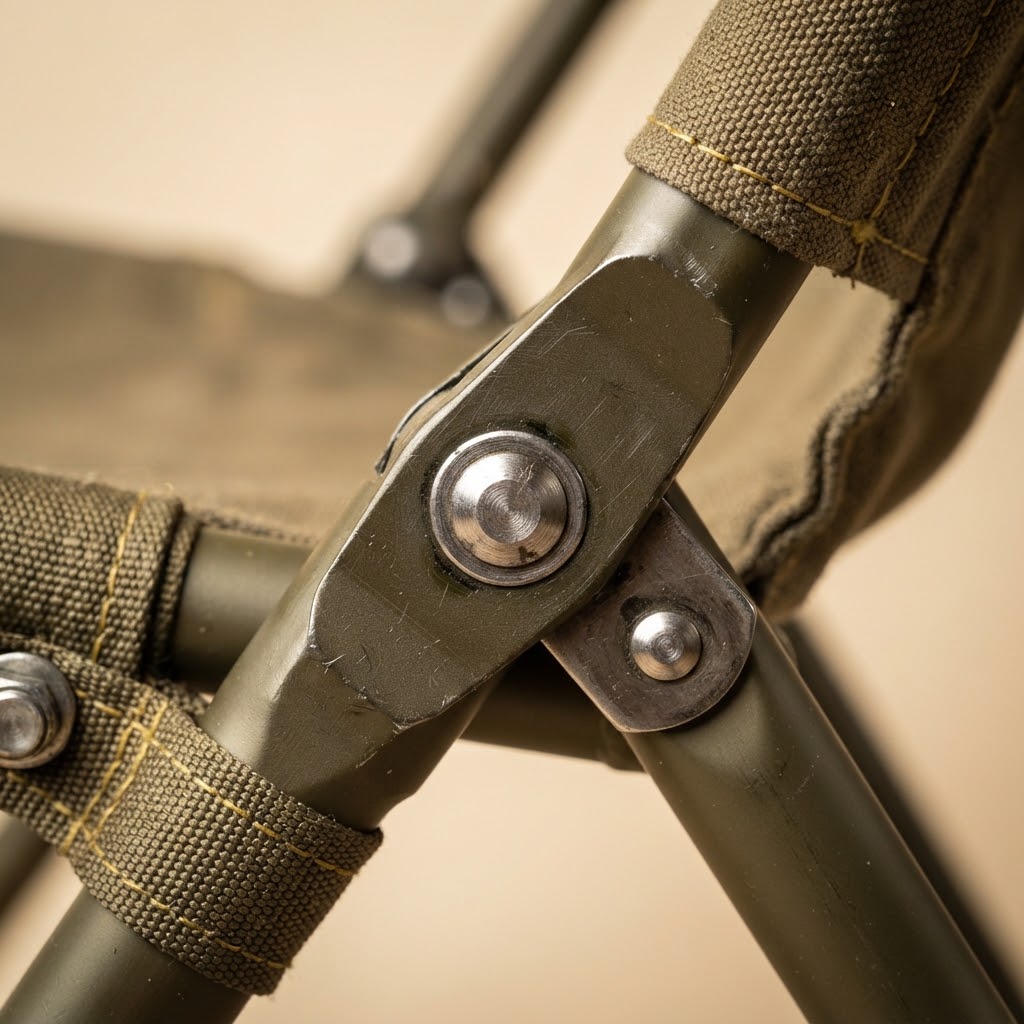
La corrosión galvánica aparece cuando dos metales con potencial distinto están en contacto y existe un electrolito. El caso típico es un tornillo o remache de acero inoxidable sobre aluminio sin separación. La diferencia de potencial acelera la corrosión del metal menos noble, que en este caso es el aluminio, alrededor del punto de contacto. La muestra incluye piezas contiguas.
El defecto se detecta por inspección visual de las uniones, buscando halos blancos, picaduras o acumulación de producto de corrosión. También ayuda revisar el par de apriete y la presencia de sellador en la rosca. Un apriete insuficiente permite la entrada de agua; un apriete excesivo puede deformar la pieza y dañar el recubrimiento. El registro fotográfico se archiva con.
La prevención combina selección de materiales, separación física y sellado. Arandelas aislantes, casquillos de material compatible, sellador de rosca y un acabado coherente reducen el riesgo. La inspección debe verificar que esos elementos están presentes y correctamente instalados, no solo que la pieza no muestra corrosión en el momento del control. El espesor y el color se registran por lote.
Defecto tres: variación de lote en el anodizado y condiciones de iluminación
El anodizado produce una capa de óxido controlada que puede variar de tono entre baños, lotes y posiciones dentro de la cuba. La variación no siempre indica un defecto de proceso: puede deberse a diferencias de aleación, de temperatura o de tiempo de inmersión. El problema aparece cuando las piezas de un conjunto no coinciden. La muestra se conserva con.
La evaluación del tono exige condiciones de iluminación normalizadas. La luz directa del sol, la luz fluorescente y la luz de un almacén producen lecturas distintas. Lo recomendable es usar una cabina de luz o una fuente con temperatura de color definida, y comparar contra una muestra patrón, no contra la memoria del inspector. La luz se mantiene constante durante.
El criterio de aceptación debe definir el ángulo de observación, la distancia y el tipo de pieza que se compara. En grandes conjuntos, conviene revisar las piezas juntas y en la posición de montaje final. Una diferencia que resulta invisible pieza por pieza puede ser evidente al colocar una pieza junto a otra. Se verifica por lote y queda registrado.
Defecto cuatro: piel de naranja y su relación con el espesor de película
La piel de naranja es una textura irregular de la superficie que reduce el brillo y rompe la uniformidad visual. Aparece cuando la película de recubrimiento no fluye correctamente antes de curar. Las causas habituales son un espesor excesivo, una temperatura de curado baja, un tiempo de gelificación insuficiente o una formulación de polvo inadecuada para la geometría de la.
El espesor es la variable más fácil de medir y la más frecuente. Una película demasiado gruesa tarda más en fluir y atrapa irregularidades; una película demasiado delgada puede no cubrir y deja ver el sustrato. La ventana de espesor debe estar definida en la especificación y verificada con un medidor calibrado en varias zonas de la pieza. Se verifica.
La inspección visual debe complementarse con medición de espesor. Un acabado con textura aceptable pero con espesor fuera de rango puede fallar antes en servicio. En zonas de borde, el espesor suele ser menor y la protección es crítica; en zonas planas, el exceso de material es más visible y más propenso a la piel de naranja. Se verifica por.
Defecto cinco: deriva de color en un lote mixto y cómo fijar la tolerancia
La deriva de color es la diferencia de tono entre piezas que deberían ser iguales. Puede originarse en el proveedor del polvo, en el proceso de aplicación o en el curado. El problema se agrava cuando el lote se produce en varias cabinas o en varios días, porque cada condición introduce una pequeña variación que se acumula. Se verifica por.
La tolerancia debe fijarse con un instrumento objetivo y con una muestra patrón. Un espectrofotómetro permite comparar coordenadas de color y expresar la diferencia en unidades verificables. La inspección visual sigue siendo necesaria, pero no debe ser el único criterio cuando el cliente exige coincidencia entre piezas de un mismo conjunto. Se verifica por lote y queda registrado. con trazabilidad.
La aceptación considera la posición de las piezas. Dos tonos que quedan separados en el producto pueden ser aceptables si la diferencia es pequeña; dos piezas contiguas con la misma desviación pueden ser rechazadas. Definir la agrupación y la tolerancia por conjunto evita rechazos innecesarios y protege la percepción del cliente final. Se verifica por lote y queda registrado. del lote.
Protocolo de inspección: muestra, luz, instrumentos y registro
El protocolo debe definir el tamaño de muestra por lote, el nivel de inspección y el criterio de aceptación. En acabados, el muestreo por atributos suele ser adecuado, pero conviene incluir todas las piezas críticas y no solo una selección aleatoria. Las zonas de borde, las uniones y las superficies visibles requieren atención específica. Se verifica por lote y queda.
Las condiciones de inspección incluyen iluminación normalizada, distancia de observación, limpieza de la superficie y tiempo de estabilización después del curado. Los instrumentos mínimos son medidor de espesor, espectrofotómetro o comparador de color, y una lupa con aumentos. El registro debe incluir fotografías con escala y ubicación de cada defecto. Se verifica por lote y queda registrado. con trazabilidad documentada.
El resultado se documenta como aceptado, aceptado con observaciones o rechazado, con la acción correctiva correspondiente. Un registro claro permite cerrar la discusión con el proveedor y sirve como evidencia si el defecto aparece después del embarque. Sin registro, la inspección no protege al comprador ni mejora el proceso. El criterio se documenta con muestra y fecha. con registro fotográfico.