Cinque difetti di finitura da rifiutare nell’ispezione prima dell’imbarco
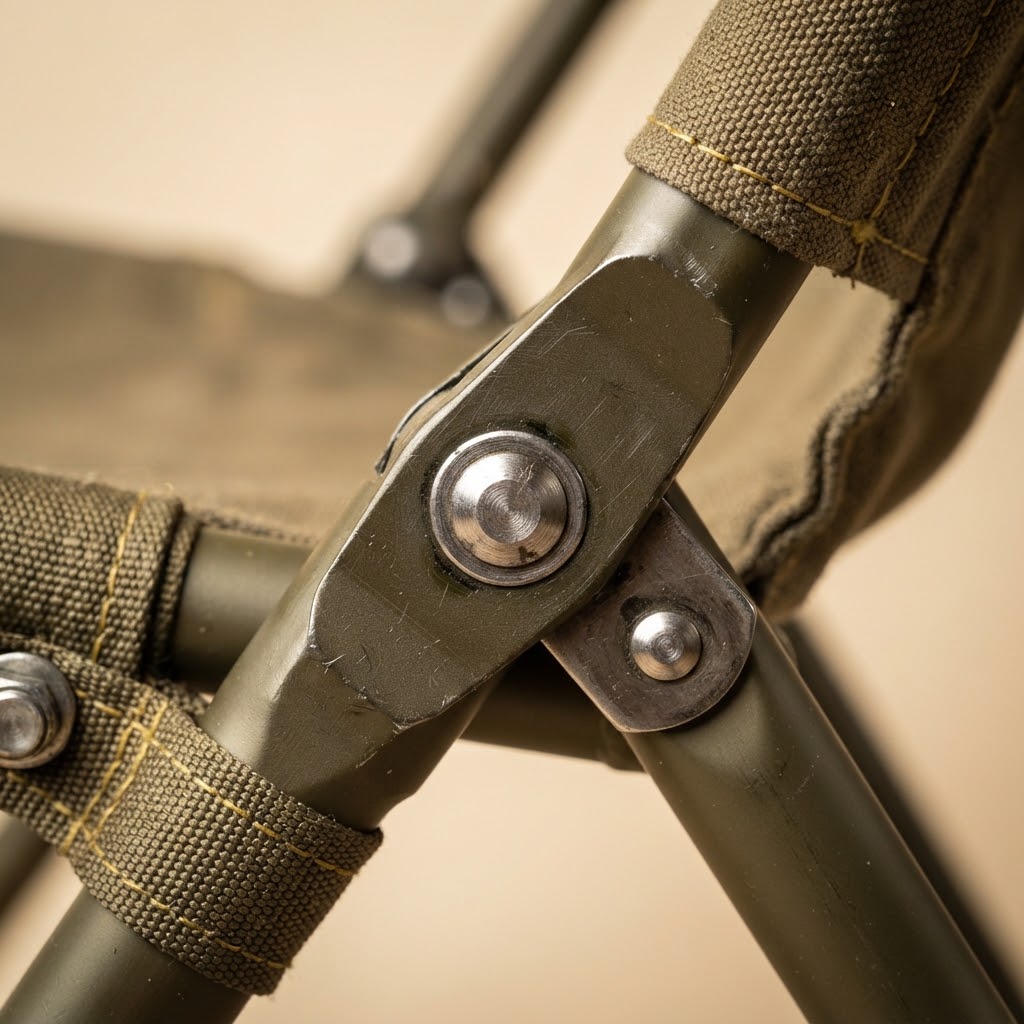
Perché i difetti di finitura sono i più costosi da scoprire all’arrivo
Un difetto di finitura è spesso superficiale, ma il suo costo non lo è. Quando viene rilevato prima dell’imbarco, si corregge in fabbrica con una rilavorazione controllata. Quando compare a destinazione, bisogna assumere il trasporto, la manodopera locale, l’eventuale sostituzione dei pezzi e il rischio di un reso. Il costo si moltiplica perché la correzione avviene lontano dal processo originale.
Inoltre, la finitura è la prima cosa che vede il cliente finale. Un difetto che non compromette la resistenza strutturale può causare un rifiuto commerciale completo. Nell’arredo per esterni, l’esposizione agli agenti atmosferici fa sì che un punto di corrosione o una cricca nel rivestimento diventi un problema visibile in pochi mesi, anche se il pezzo ha superato l’ispezione dimensionale.
L’ispezione della finitura deve essere eseguita con criteri oggettivi e condizioni normalizzate. La luce dell’officina, l’angolo di osservazione e la pulizia della superficie influenzano il risultato. Senza un protocollo comune, due ispettori possono arrivare a conclusioni diverse e spostare la discussione al cliente senza dati. Lo spessore si controlla su bordi, zone piane e collegamenti. con tracciabilità di lotto. in.
Difetto uno: microporosità nel rivestimento a polvere
La microporosità consiste in pori minuscoli che attraversano o indeboliscono il film di rivestimento. Si individua meglio con luce radente e ingrandimenti da 5 a 10 volte, dopo aver pulito la superficie. I pori tendono a raggrupparsi nelle zone dove lo spessore è basso, il pezzo ha bordi affilati o la geometria impedisce una distribuzione uniforme della carica elettrostatica. La.
Le cause più frequenti sono la contaminazione del substrato, la presenza di oli o residui di decapaggio, una messa a terra insufficiente e parametri di polimerizzazione fuori finestra. Influisce anche l’umidità dell’aria compressa: una piccola quantità d’acqua nella linea di spruzzatura genera pori che non si vedono subito dopo il forno. La rondella isolante si controlla prima del montaggio per.
L’impatto in servizio dipende dall’esposizione. Su un pezzo interno un poro può essere cosmetico; su un pezzo esterno vicino al mare il poro diventa un punto di ingresso per i cloruri e la corrosione progredisce sotto il rivestimento. Per questo il criterio di accettazione deve essere più severo nelle zone visibili ed esposte. Il campione di colore si conserva sotto.
Difetto due: corrosione galvanica nei fissaggi tra metalli diversi
La corrosione galvanica compare quando due metalli con potenziale diverso sono a contatto e esiste un elettrolita. Il caso tipico è una vite o un rivetto in acciaio inossidabile su alluminio senza separazione. La differenza di potenziale accelera la corrosione del metallo meno nobile, in questo caso l’alluminio, intorno al punto di contatto. Il campione comprende i pezzi contigui dell’assieme.
Il difetto si rileva con ispezione visiva dei collegamenti, cercando aloni bianchi, vaiolature o accumuli di prodotto di corrosione. Aiuta anche controllare la coppia di serraggio e la presenza di sigillante sulla filettatura. Una coppia insufficiente permette l’ingresso dell’acqua; una coppia eccessiva può deformare il pezzo e danneggiare il rivestimento. Il criterio si documenta con campione. con registro fotografico. in.
La prevenzione combina scelta dei materiali, separazione fisica e sigillatura. Rondelle isolanti, boccole in materiale compatibile, sigillante per filettature e una finitura coerente riducono il rischio. L’ispezione deve verificare che questi elementi siano presenti e installati correttamente, non solo che il pezzo non mostri corrosione al momento del controllo. La decisione deve essere documentata con il criterio di accettazione, il.
Difetto tre: variazione di lotto nell’anodizzazione e condizioni di illuminazione
L’anodizzazione produce uno strato di ossido controllato che può variare di tono tra bagni, lotti e posizioni nella vasca. La variazione non indica sempre un difetto di processo: può dipendere da differenze di lega, temperatura o tempo di immersione. Il problema compare quando i pezzi di un assieme non coincidono. La decisione deve essere documentata con il criterio di accettazione.
La valutazione del tono richiede condizioni di illuminazione normalizzate. La luce solare diretta, la luce fluorescente e la luce di un magazzino producono letture diverse. È consigliabile usare una cabina di luce o una sorgente con temperatura di colore definita e confrontare sempre con un campione standard approvato, non con la memoria dell’ispettore. Il registro fotografico si archivia con scala.
Il criterio di accettazione deve definire l’angolo di osservazione, la distanza e il tipo di pezzo da confrontare. Su assiemi grandi conviene esaminare i pezzi insieme e nella posizione di montaggio finale. Una differenza invisibile pezzo per pezzo può diventare evidente accostando i pezzi nel prodotto finito. La decisione deve essere documentata con il criterio di accettazione, il responsabile e.
Difetto quattro: buccia d’arancia e rapporto con lo spessore del film
La buccia d’arancia è una texture irregolare della superficie che riduce la lucentezza e rompe l’uniformità visiva. Compare quando il film di rivestimento non fluisce correttamente prima della polimerizzazione. Le cause abituali sono uno spessore eccessivo, una temperatura di polimerizzazione bassa, un tempo di gelificazione insufficiente o una formulazione in polvere non adatta alla geometria. Spessore e colore si registrano.
Lo spessore è la variabile più facile da misurare e la più frequente. Un film troppo spesso impiega più tempo a fluire e intrappola irregolarità; un film troppo sottile può non coprire e lascia vedere il substrato. La finestra di spessore deve essere definita nella specifica e verificata con uno spessoremetro tarato su più zone del pezzo. Il campione si.
L’ispezione visiva va completata con la misurazione dello spessore. Una finitura con texture accettabile ma spessore fuori intervallo può fallire prima in servizio. Nelle zone di bordo lo spessore è spesso minore e la protezione è critica; nelle zone piane l’eccesso di materiale è più visibile e più soggetto alla buccia d’arancia. La decisione deve essere documentata con il criterio.
Difetto cinque: deriva del colore in un lotto misto e tolleranza accettabile
La deriva del colore è la differenza di tono tra pezzi che dovrebbero essere uguali. Può nascere dal fornitore della polvere, dal processo di applicazione o dalla polimerizzazione. Il problema peggiora quando il lotto viene prodotto su più cabine o in più giorni, perché ogni condizione introduce una piccola variazione che si accumula. Luce costante durante il confronto. in modo.
La tolleranza deve essere fissata con uno strumento oggettivo e con un campione standard. Uno spettrofotometro permette di confrontare le coordinate di colore ed esprimere la differenza in unità verificabili. L’ispezione visiva resta necessaria, ma non deve essere l’unico criterio quando il cliente richiede la corrispondenza tra pezzi di uno stesso assieme. La decisione deve essere documentata con il criterio.
L’accettazione deve considerare la posizione dei pezzi. Due toni separati nel prodotto possono essere accettabili se la differenza è piccola; due pezzi contigui con la stessa deviazione possono essere rifiutati. Definire il raggruppamento e la tolleranza per assieme evita rifiuti inutili e protegge la percezione del cliente finale. La decisione deve essere documentata con il criterio di accettazione, il responsabile.
Protocollo di ispezione: campione, luce, strumenti e registro
Il protocollo deve definire la dimensione del campione per lotto, il livello di ispezione e il criterio di accettazione. Nelle finiture il campionamento per attributi è spesso adeguato, ma conviene includere tutti i pezzi critici e non solo una selezione casuale. Le zone di bordo, i collegamenti e le superfici visibili richiedono attenzione specifica. Si verifica per lotto e resta.
Le condizioni di ispezione comprendono illuminazione normalizzata, distanza di osservazione, pulizia della superficie e tempo di stabilizzazione dopo la polimerizzazione. Gli strumenti minimi sono spessoremetro, spettrofotometro o comparatore di colore e una lente di ingrandimento. Il registro deve includere fotografie con scala e posizione di ogni difetto. La decisione deve restare documentata con criterio, responsabile e data. e resta archiviato.
Il risultato si documenta come accettato, accettato con osservazioni o rifiutato, con la relativa azione correttiva. Un registro chiaro permette di chiudere la discussione con il fornitore e serve come prova se il difetto compare dopo l’imbarco. Senza registro, l’ispezione non protegge l’acquirente né migliora il processo. La decisione deve restare documentata con criterio, responsabile e data. e resta archiviato.