Cinco defeitos de acabamento na inspeção pré-embarque
Por que defeitos de acabamento são mais caros depois da chegada
Defeitos de acabamento raramente comprometem a função estrutural, mas são a principal causa de reclamação de redes varejistas e consumidores finais. Um risco, uma cor irregular ou um ponto de corrosão aparecem imediatamente, enquanto um defeito interno de solda pode permanecer oculto. Depois da chegada da carga, corrigir exige repintura no destino, devolução do lote ou venda com desconto. As três alternativas custam mais do que identificar o problema na fábrica, antes da embalagem. Por isso, a inspeção pré-embarque deve incluir não só geometria e completude, mas também um protocolo específico de acabamento.
O custo de correção cresce ao longo da cadeia: na linha, é retrabalho de uma peça; no depósito, é separação de todo o lote; no cliente, envolve logística, parada e perda de reputação. O acabamento é especialmente sensível à iluminação, e a avaliação visual na fábrica muitas vezes difere do resultado na loja. Para tornar a decisão reproduzível, é preciso definir previamente amostras-padrão, tipo de luz, ângulo de observação e critérios de aceitação. Sem isso, a discussão entre fornecedor e comprador vira uma troca de opiniões subjetivas.
Defeito um: microporosidade na pintura a pó
A microporosidade aparece como pontos ou depressões pequenas que se tornam visíveis sob luz lateral. As causas podem ser umidade no ar comprimido, contaminação do substrato, preparação insuficiente da superfície ou desvio no ciclo de cura. Às vezes os poros ficam cobertos pela camada superior e só se revelam após polimento ou contato com umidade. Por isso, a inspeção visual deve ser feita em ângulo e sob iluminação próxima à condição de uso. Em peças críticas, vale usar lente de aumento e uma amostra de referência com o nível aceitável de defeitos.
A tinta a pó pode esconder pequenos defeitos de fundição ou solda, mas não elimina a causa. Se houver umidade ou contaminação sob o revestimento, o aquecimento ou o resfriamento forma bolha. Na verificação, é importante registrar não só a presença dos poros, mas também sua distribuição: pontos isolados na face oculta e uma sequência na face visível representam níveis de risco diferentes. O relatório deve indicar método de inspeção, iluminância, distância e critério de rejeição. Assim, a decisão não depende de quem realiza a inspeção.
Defeito dois: corrosão galvânica em fixadores
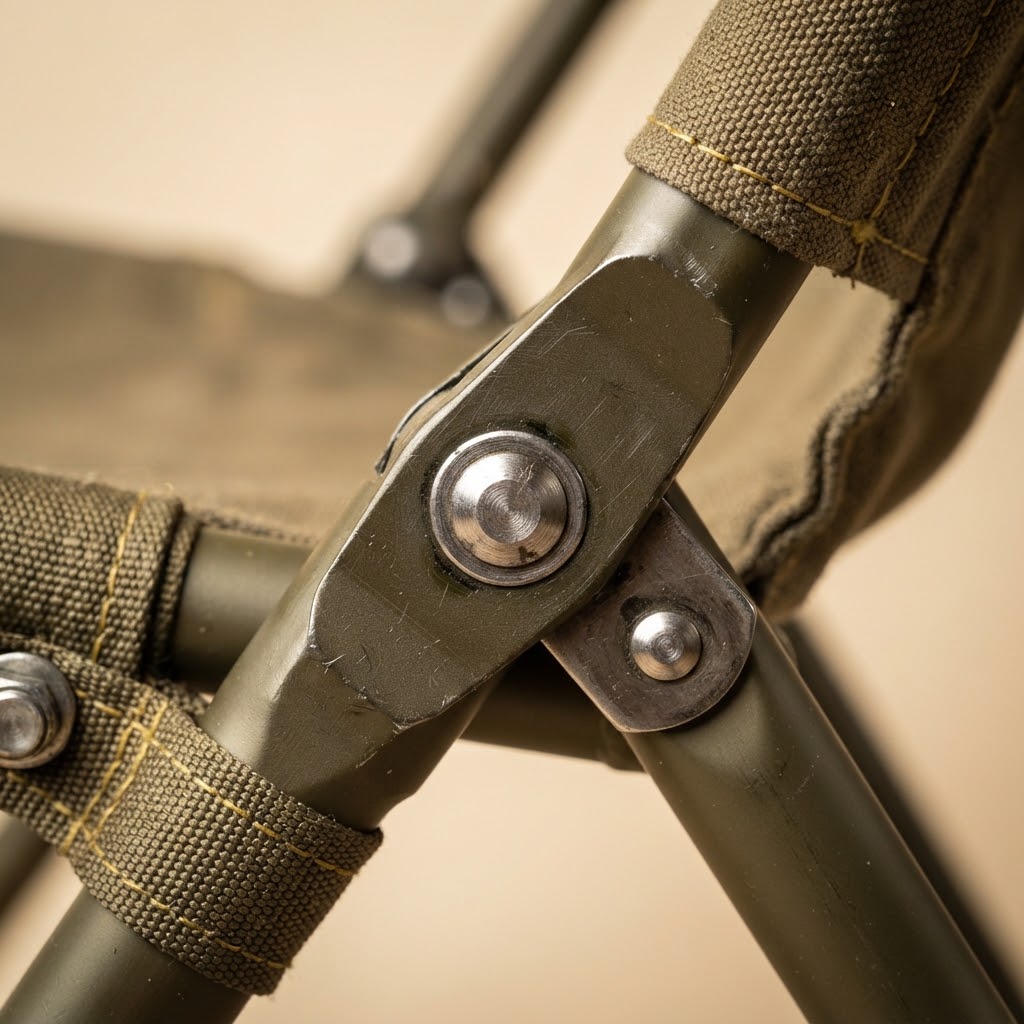
A corrosão galvânica surge onde o alumínio entra em contato com aço inoxidável ou outro metal de atividade eletroquímica diferente. Em ambiente seco, o processo pode ser lento, mas com umidade e sais ele se acelera. Os primeiros sinais são depósito branco ou escuro ao redor do fixador, mudança de cor na borda do furo e empolamento do revestimento. As zonas mais vulneráveis são aquelas em que a montagem danifica a camada anódica ou onde a água se acumula. Se o fixador for instalado sem isolamento, o risco permanece mesmo com o revestimento principal em bom estado.
Para prevenir, usam-se arruelas isolantes, revestimento no fixador, vedante ou separação construtiva entre metais. Na inspeção, vale desmontar por amostragem um nó e examinar a zona de contato, não apenas a superfície externa. Se o produto for destinado ao litoral, os requisitos de fixação devem ser especificados separadamente. Também é preciso considerar que lotes diferentes de fixadores podem ter revestimentos distintos. Uma especificação única e o controle de recebimento evitam a situação em que a estrutura atende aos requisitos, mas a falha começa em um componente barato.
Defeito três: variação de anodização entre lotes
A anodização é sensível à composição da liga, à temperatura do banho, à densidade de corrente e ao tempo de imersão. Mesmo com o processo controlado, lotes diferentes podem apresentar tonalidade distinta, sobretudo em peças com espessuras de parede variadas. A avaliação de cor deve ser feita sob iluminação padronizada, porque a luz quente da fábrica esconde diferenças e a luz fria da loja as evidencia. A amostra-padrão precisa ser produzida com a mesma liga e o mesmo processo; caso contrário, a comparação perde sentido.
Quando o produto é montado com peças de lotes diferentes, a variação de cor fica evidente nas junções. É útil formar conjuntos com peças de um mesmo lote de anodização e identificá-los antes da montagem. Em pedidos grandes, vale solicitar amostras antes da produção seriada e registrar a tolerância admissível. Além disso, verificam-se espessura e uniformidade da camada de óxido, pois uma peça aparentemente aceitável pode ter proteção insuficiente nas bordas. A variação de anodização não é apenas um problema estético: é indicador de instabilidade do processo.
Defeito quatro: casca de laranja e espessura do filme
A casca de laranja é uma irregularidade da superfície semelhante à textura da casca de fruta. Ela surge quando o solvente evapora rápido demais, a viscosidade está incorreta, a atomização é insuficiente ou a camada é espessa demais. Uma textura leve pode ser aceitável em superfícies ocultas, mas em peças visíveis é percebida como falha de qualidade. É importante diferenciá-la de irregularidades do substrato: se o problema está na preparação do metal, aumentar a espessura da tinta só piora o efeito. Por isso, verifica-se primeiro a base e depois o processo de aplicação e cura.
A espessura do filme é medida em vários pontos, incluindo bordas e regiões de geometria complexa. Camada fina demais não protege; espessa demais fica frágil e tende a trincar na dobra. Para cada peça, é melhor estabelecer uma faixa, e não um valor único. Se a casca de laranja aparece periodicamente, é preciso verificar a estabilidade de temperatura e umidade na cabine e o estado dos bicos. No relatório de inspeção, registram-se não só o defeito, mas também sua localização, área e impacto na superfície visível.
Defeito cinco: deriva de cor em lote misto
A deriva de cor pode surgir de lotes diferentes de pó, variação na temperatura de cura ou aplicação desigual. Ela não aparece de imediato: uma peça isolada parece normal, mas, ao ser montada ao lado de outra, a diferença fica visível. Pedidos que reúnem vários lotes de produção ou linhas diferentes são especialmente vulneráveis. Para gerenciar o risco, é preciso definir a tolerância admissível e o método de comparação. A avaliação visual só é válida com padrão aprovado e iluminação padronizada.
Em pedidos seriados, vale guardar uma amostra de cada lote e identificar as peças prontas. Se o desvio ultrapassar o limite, é melhor separar o lote por aplicação: peças com pequena diferença vão para superfícies ocultas, em vez de serem misturadas com as visíveis. O controle de cor deve ser feito após a cura completa, e não imediatamente na saída da estufa. Também é preciso considerar que materiais e espessuras diferentes podem gerar tonalidade distinta com o mesmo pó. Isso não é necessariamente erro, mas exige gestão da montagem.
Como construir o protocolo de inspeção
O protocolo começa pela definição da amostra. Em lotes grandes, não se pode avaliar uma única peça; o tamanho depende da criticidade da superfície, da homogeneidade do lote e do histórico do fornecedor. A inspeção é feita sob iluminação padronizada, de preferência com possibilidade de variar o ângulo de incidência. Para espessura de revestimento, usa-se equipamento calibrado; para cor, padrão aprovado ou espectrofotômetro. Todos os resultados são registrados em tabela, vinculados ao número do lote e da peça.
Os critérios de aceitação devem ser acordados antes do início da produção e incluir fotos de exemplos aceitáveis e inaceitáveis. Separam-se os defeitos que exigem retrabalho dos que são toleráveis em superfícies ocultas. Se o fornecedor não consegue garantir estabilidade, vale verificar vários lotes ainda na fase de amostra e medir a dispersão. A inspeção pré-embarque não elimina a causa dos defeitos, mas impede que eles cheguem ao comprador. Quanto mais transparente o protocolo, menor a disputa após a chegada da carga e mais rápida a ação corretiva.