تصميم أثاث قابل للتفكيك لمعدل تلف بنسبة 3%
لماذا يبقى 3% هدفاً واقعياً وأين يحدث الفقد المتبقي
الحديث عن معدل تلف 3% لا يعني القبول بخسارة مقصودة، بل يعني تصميم نظام تعبئة يعترف بحدود المناولة والنقل. فبعض التلف يحدث عند التحميل والتفريغ، وبعضه داخل الحاوية نتيجة الاهتزاز والتغير الحراري، وبعضه عند العميل الأخير أثناء التركيب.
الخطوة الأولى هي تصنيف التلف حسب مرحلة حدوثه وحسب نوعه: كسر، انثناء، خدش سطحي، نقص قطع، أو فشل في التجميع. هذا التصنيف يكشف أن نسبة كبيرة من التلف ليست في المنتج نفسه بل في ملحقاته أو تغليفه أو تعليمات تركيبه.
الهدف الرقمي يجب أن يُراجع كل ربع سنة، لأن تغير خط الشحن أو التعبئة أو مزود الشحن يغير معدل التلف حتى مع بقاء التصميم ثابتاً. ومن دون هذه المراجعة يصبح الرقم شعاراً إدارياً لا أداة تحسين.
قرارات التصميم التي تقلل التلف قبل التعبئة: هندسة الحواف والتعشيق وموضع المثبتات
الحواف الحادة هي أول ما يتلف أثناء المناولة، لذا يُفضّل تدويرها أو تدعيمها بحيث لا تكون نقطة التحميل الأولى. وفي القطع المسطحة يساعد التعشيق على نقل الحمل إلى وجه أكبر بدلاً من تركيزه عند زاوية ضعيفة.
موضع المثبتات يحدد أيضاً قابلية التلف، لأن المثبتات البارزة تُصبح نقاط ضغط داخل الكرتون. الحل هو تعشيق القطع بحيث لا يتلامس المثبت مع سطح مجاور مباشرة، أو استخدام فتحات مخصصة بهذه المثبتات في رغوة التغليف.
ويجب مراجعة سماكة الجدار عند نقاط الربط، لأن تخفيف السماكة لتقليل الوزن يقلل صلابة المنطقة الأكثر عرضة للصدمة. القرار يجب أن يُتخذ بعد اختبار السقوط لا قبل البدء بالتصنيع.
تسلسل اختبار ISTA-3A وكيفية تفسير الفشل الجزئي
يتضمن ISTA-3A سلسلة من اختبارات السقوط والصدمة والاهتزاز والضغط تحاكي ظروف النقل الفعلية. ولا يكفي النجاح في اختبار واحد، إذ يهدف التسلسل إلى محاكاة تراكم الأثر لا حدث واحد منفصل.
الفشل الجزئي لا يعني رفض التصميم بالكامل. فإذا تضررت قطعة واحدة من مجموعة بعد الاختبار، فالسؤال هو هل يمكن تدعيم هذه القطعة وحدها بحماية إضافية دون تغيير التصميم؟ هذا النهج يسرّع التحسين ويقلل التعديلات غير الضرورية.
يجب توثيق نتيجة كل مرحلة بالصور وترتيب الخطوات، لأن تقريراً يذكر «نجح» أو «فشل» فقط لا يعطي مهندس التعبئة أي معلومة قابلة للتنفيذ. البيانات التفصيلية هي التي تحول الاختبار إلى قرار هندسي.
حمايات الزوايا والعسل واللب المضغوط: تكلفة الوحدة المحمية
تُعد حمايات الزوايا الأبسط والأقل تكلفة في كثير من الحالات، لكنها تحمي نقطة واحدة فقط. أما العسل الورقي فيوزع الحمل على مساحة أكبر ويقلل الانثناء في القطع الطويلة، بينما يعطي اللب المضغوط حماية أفضل عند الصدمات القوية بتكلفة أعلى ووزن أكبر.
المقارنة الصحيحة لا تكون بسعر القطعة الواحدة من مادة التغليف، بل بالتكلفة لكل وحدة محمية. أي حساب يجمع تكلفة المادة مع تكلفة العمالة ووقت التجميع ومعدل التلف المتوقع بعد التحسين.
وفي كثير من المشاريع، يكون الجمع بين حماية الزوايا وطبقة عسل رقيقة أرخص من حماية كاملة باللب المضغوط، مع نتيجة مماثلة. لذلك يُفضّل تجربة أكثر من تركيبة قبل تثبيت المواصفة النهائية.
حدود تكديس الكرتون الرئيسي وتخطيط التحميل في الحاويات العالية
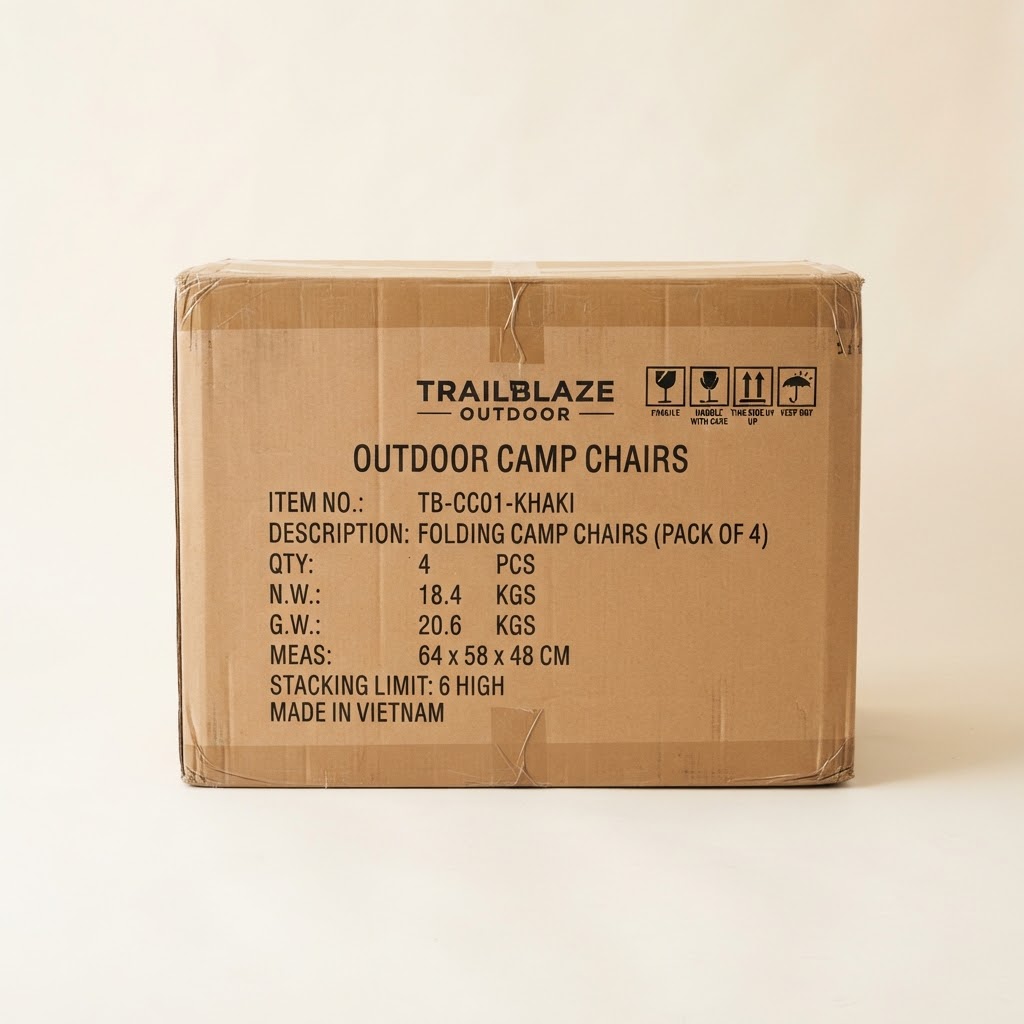
تحدد مقاومة الكرتون للضغط الحد الأعلى للتكديس، لكن هذا الحد يتغير مع الرطوبة ومدة التخزين. فما يتحمل ست طبقات في مستودع جاف قد ينثني عند خمس في جو رطب خلال رحلة بحرية طويلة.
يجب تطبيق معامل أمان لا يقل عن 1.6 في حساب التكديس، والتحقق من ملاءمة الارتفاع النهائي لباب الحاوية عند التحميل. وما يبدو مقبولاً في الحساب قد لا يدخل من فتحة باب الحاوية بارتفاع مختلف.
كما يجب توزيع الوزن بحيث لا تتركز الأحمال الثقيلة في المنتصف دون دعامة، لأن حركة السفينة تنتقل عبر الحاوية وتضغط النقاط الضعيفة. وأي تغيير في تصميم الطبلية يستدعي إعادة تقييم تخطيط التحميل من جديد.
حلقة تتبع التلف التي تغذي بيانات الميدان إلى مواصفات الكرتون
لا تكتمل المنظومة إلا إذا عادت بيانات التلف من العملاء والموزعين إلى فريق التغليف بالتفصيل: رقم الدفعة، نوع التلف، موقع القطعة في الكرتون، وظروف النقل. هذه البيانات تكشف الأنماط التي لا تظهر في تقرير إجمالي واحد.
يُفضّل إدخال حقل بسيط في نظام الشكاوى يصنف التلف حسب السبب، ويُمرر تقرير شهري إلى المصنع. هذا التمرير المنتظم يمنع تكرار المشكلة نفسها لثلاث شحنات متتالية قبل أن يلاحظها أحد.
وفي النهاية، التغليف الجيد ليس حلاً ثابتاً بل عملية تعلم مستمرة. كل شحنة تعطي بيانات، وكل مراجعة تعطي قراراً صغيراً يقلل التلف في الشحنة التالية.
ومن الأخطاء المتكررة أن يُصمم الكرتون على أساس وزن المنتج فقط دون النظر إلى توزيع مركز الثقل. فمنتج ثقيل بطول مترين يحتاج دعماً في المنتصف حتى لو كان وزنه الكلي منخفضاً، وإلا انثنى في أول صدمة أو انحنى تحت تكديس خفيف.
ويجب تصميم طبقات الفصل بحيث تُمنع حركة القطع داخل الكرتون، لأن أي فراغ يسمح بالحركة يضاعف أثر الصدمة على الحواف. وفي كثير من الحالات يكون الحل إضافة قطعة صغيرة من العسل الورقي أرخص من زيادة سماكة الكرتون بالكامل.
أما التسمية والتوجيه على الكرتون فلا يكفي أن تحمل كلمة قابلة للكسر، بل يجب أن تحتوي رسماً يوضح الاتجاه الصحيح للتكديس وموضع الرفع. العامل الذي يتعامل مع عشرات الكراتين لا يقرأ النص الطويل، لكنه يفهم الرمز البصري مباشرة.
وينبغي أن يشمل التصميم أيضاً طريقة فتح الكرتون عند العميل، لأن معظم التلف يحدث أثناء القطع أو السحب بالأداة الخطأ. تصميم جيب داخلي يمنع وصول السكين إلى القطعة يقلل شكاوى التركيب بدرجة ملحوظة.
ومن الممارسات الجيدة إجراء اختبار سقوط على الكرتون النهائي بمحتواه الكامل، لا على قطعة منفردة، لأن توزيع الوزن داخل العلبة يغير سلوك الصدمة تماماً. الاختبار على القطعة وحدها يعطي نتيجة مضللة.
وأخيراً، يجب أن تُدار مواصفة التغليف كوثيقة مراجعة لها رقم إصدار وتاريخ، وتُنقل إلى المصنع مع كل أمر شراء. الاعتماد على الشفهي في هذا البند يؤدي إلى تغييرات غير موثقة تظهر عند أول اختلاف في معدل التلف.
ويبقى التوثيق أداة التحسين الأهم: كل تغليف يُختبر يجب أن يُسجَّل برقم إصدار وتاريخ ونتيجة، حتى يمكن الرجوع إلى النسخة التي نجحت عند أي تغيير لاحق في التصميم أو مزود الكرتون.
ومن الممارسات التي خفضت التلف في مشاريع مشابهة تثبيت جهة واحدة مسؤولة عن التغليف، تجمع بيانات الميدان وتعدّل المواصفة. عندما تتوزع المسؤولية بين أطراف متعددة، تتأخر الرؤية ولا يُتخذ القرار إلا بعد تكرار الخسارة.