Diseñar mobiliario desmontable para una tasa de daño del 3 %
Por qué el 3 % es un objetivo realista y dónde ocurre la pérdida restante
Una tasa de daño del 3 % no significa que el embalaje sea malo. Significa que el sistema reconoce una pérdida inevitable en una cadena logística real y la gestiona con datos. El objetivo se fija después de medir el desempeño actual, identificar los modos de fallo y decidir cuánto cuesta reducirlos. Un objetivo de cero suele ser una declaración comercial sin respaldo operativo.
La mayor parte de la pérdida restante ocurre en la manipulación, no en el transporte marítimo. Los puntos críticos son la carga en fábrica, el transbordo en puerto, la descarga en destino y la entrega final. En cada uno de esos momentos, el paquete puede caer, apoyarse sobre una esquina o recibir una carga puntual que el diseño no previó.
Medir la tasa sin desglosar el punto de daño lleva a invertir en el lugar equivocado. Un registro con fecha, ubicación, tipo de daño y número de lote permite ver si el problema se concentra en un transportista, en un turno de carga o en un modelo de cartón. Sin esa desagregación, el porcentaje global no orienta ninguna decisión. El informe ISTA-3A se guarda con la orientación, el paso exacto y la foto del daño observado.
Decisiones de diseño que reducen el daño antes del embalaje
La geometría de los bordes es la primera defensa. Un canto redondeado distribuye el impacto mejor que una arista viva y reduce la probabilidad de que el cartón se rasgue en la esquina. También conviene revisar el anidamiento: dos piezas que encajan sin contacto puntual necesitan menos material de separación y se mueven menos dentro del paquete. El protector de esquina se ajusta en seco antes de cerrar la caja para evitar que se desplace.
La posición de los herrajes importa tanto como su resistencia. Un tornillo que sobresale puede perforar el cartón desde dentro y crear un punto de concentración de tensión. Si no se puede embutir, conviene protegerlo con una pieza de cartón o espuma y fijarlo para que no se desplace durante el transporte. La decisión debe quedar documentada con el criterio de aceptación, el responsable y la fecha de revisión.
El diseño debe definir cómo se apilan las piezas dentro del cartón máster y cuántas unidades van por caja. Una configuración que deja huecos permite el movimiento, y el movimiento genera daño por fricción o por impacto contra la pared. El objetivo es que la carga quede compacta sin comprimir las piezas hasta deformarlas. La resistencia del cartón se corrige por humedad y tiempo de almacenamiento antes de fijar la altura de pila.
Secuencia de la prueba ISTA-3A y cómo interpretar un fallo parcial
ISTA-3A es una prueba de paquete para envío por parcelas que combina acondicionamiento, caída, vibración y compresión. La secuencia se aplica al embalaje completo, no a la pieza suelta, y debe realizarse con la configuración real de producto, separadores y accesorios. Una prueba con una maqueta simplificada no representa el comportamiento del paquete en servicio. El seguimiento de daños se revisa por trimestre y se cruza con transportista, ruta y posición en el palé.
Un fallo parcial no invalida necesariamente el diseño. Puede indicar que el producto resiste la mayor parte de la secuencia pero falla en una esquina o en un nivel de compresión concreto. Esa información es útil: permite reforzar el punto débil sin sobredimensionar todo el embalaje. El informe debe registrar el paso exacto, la orientación y el daño observado. Se verifica por lote y queda registrado.
Después de la prueba, conviene inspeccionar tanto el producto como el cartón. Un cartón deformado que protegió la pieza cumplió su función; una pieza intacta con cartón perforado puede indicar que el siguiente nivel de impacto no será absorbido. La evaluación debe considerar la cadena de daño completa y no solo el estado final del producto. Se verifica por lote y queda registrado.
Protectores de esquina, panal y pulpa moldeada: costo por unidad protegida
Los protectores de esquina de cartón son la solución más económica y cubren impactos localizados. Su eficacia depende del número de paredes, del ajuste y de la humedad del ambiente. En un contenedor marítimo, un protector flojo puede desplazarse y perder contacto con la esquina que debía proteger. La decisión debe quedar documentada con el criterio de aceptación, el responsable y la fecha de revisión.
El cartón de panal de abeja ofrece una buena relación entre peso y resistencia a compresión. Se usa para separadores, refuerzos de tapa y bloques de esquina. Su costo es mayor que el cartón convencional, pero puede reducir el número de piezas necesarias y simplificar el montaje del embalaje, lo que compensa parte de la diferencia. Se verifica por lote y queda registrado.
La pulpa moldeada ofrece la mejor protección para geometrías complejas y permite un diseño a medida. Su costo inicial es alto porque requiere un molde, y solo se justifica con volúmenes altos o con productos de margen suficiente. La decisión debe comparar el costo total, incluido el espacio de almacenamiento y la manipulación, no solo el precio por pieza. Se verifica por lote y queda registrado.
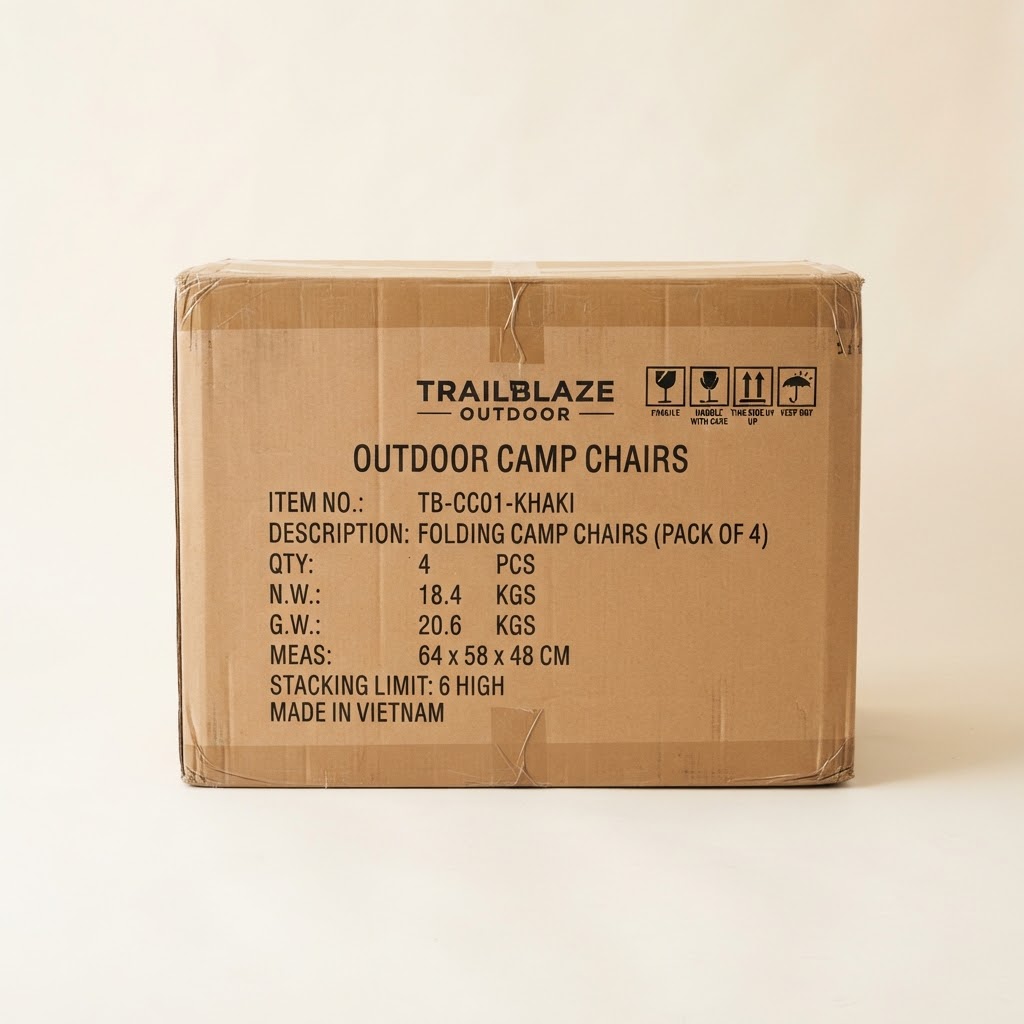
Límites de apilado del cartón máster y planificación de la carga
El límite de apilado se calcula con la resistencia a compresión del cartón, el tiempo de almacenamiento, la humedad y la altura de la pila. La resistencia declarada en el laboratorio se degrada en condiciones reales: la humedad relativa alta y el almacenamiento prolongado reducen la capacidad de carga. Por eso conviene aplicar un factor de seguridad y no usar el valor máximo del ensayo.
En un contenedor marítimo, la altura de la pila está limitada por el techo y por la forma de carga. Una pila demasiado alta en la parte trasera puede bloquear la descarga o quedar sometida a vibración durante todo el viaje. La planificación debe distribuir el peso, dejar acceso a la puerta y evitar que las cajas queden suspendidas entre palés.
El apilado también afecta el daño por compresión en el producto, no solo en el cartón. Un mueble con patas largas puede deformarse bajo carga aunque la caja resista. La prueba de compresión debe hacerse con el producto dentro y con la configuración de apilado prevista, no con una caja vacía que no representa el comportamiento real. Se verifica por lote y queda registrado.
Un circuito de datos que devuelve la información al pliego del cartón
El seguimiento de daños debe generar una señal útil para diseño y compras. Un formulario que registra modelo, lote, fecha, transportista, posición en el palé y tipo de daño permite identificar patrones. Si el daño se concentra en una esquina inferior, el problema puede ser de manipulación; si aparece en la cara superior, puede ser de compresión. Se verifica por lote y queda registrado.
La información debe llegar al responsable del embalaje con una frecuencia definida. Una revisión trimestral puede ser suficiente si el volumen es bajo, pero un producto nuevo o una ruta nueva requieren seguimiento más frecuente. El objetivo es ajustar el pliego antes de que el problema se consolide en una campaña completa. La decisión debe quedar documentada con el criterio de aceptación, el responsable y la fecha de revisión.
Cada cambio de embalaje debe documentarse con la fecha, la versión y el motivo. Así se puede relacionar una mejora con la reducción de daños y revertirla si aparece un efecto secundario. Sin versiones controladas, es imposible saber qué configuración produjo el resultado y la mejora no se puede repetir. La decisión debe quedar documentada con el criterio de aceptación, el responsable y la fecha de revisión.