平板梱包家具の破損率を3%に抑える設計手法
3%が現実的な目標である理由と、残る損耗の発生箇所
破損率3%という目標は、意図的な損失を認めることではありません。荷役と輸送の限界を前提とした梱包体系を設計するという意味です。破損の一部は積み下ろしで発生し、一部は振動と温度変化によってコンテナ内で発生し、さらに一部は最終顧客の施工時に発生します。
最初の手順は、発生段階と破損の種類による分類です。破断、曲がり、表面の傷、部品の欠品、組立不良に分けます。分類すると、破損のかなりの割合が製品本体ではなく、付属品、梱包、または施工説明に起因することが見えてきます。
この数値は四半期ごとに見直すべきです。航路、梱包方法、フォワーダーが変われば、設計が同じでも破損率は変わります。見直しがなければ、指標は管理のスローガンになり、改善の道具にはなりません。
梱包前に破損を減らす設計判断:エッジ形状、入れ子、金物の位置
鋭いエッジは荷役で最初に損傷する部位であるため、面取りや補強を行い、荷重が最初に当たる点にならないようにします。平板部品は入れ子にすることで、荷重を薄い角部に集中させず、より広い面へ分散できます。
金物の位置も破損確率を左右します。突出した付属品は段ボール内部で圧力点になります。対策は、部品同士を入れ子にして金物が隣接面に直接当たらないようにするか、発泡緩衝材に金物専用の窪みを設けることです。
接合部付近の板厚も確認すべきです。軽量化のために板厚を薄くすると、衝撃を最も受けやすい領域の剛性が下がります。この種のトレードオフは、量産前に落下試験を経て決定すべきです。
ISTA-3A試験の流れと、部分的な不具合の読み方
ISTA-3Aは落下、衝撃、振動、圧縮といった一連の試験を含み、実際の輸送条件を模擬します。一つの試験に合格しただけでは不十分です。この流れの目的は単一の事象ではなく累積的な影響を模擬することだからです。
部分的な不具合は、設計全体を否定することを意味しません。試験後に1点だけが損傷した場合、問題はその部品だけを追加保護できるか、全体設計を変えずに済むかという形になります。この進め方は改善を速め、不要な設計変更を減らします。
各段階の結果は写真と手順で記録すべきです。「合格」「不合格」だけを記した報告書は、梱包技術者に実行可能な情報を与えません。詳細なデータこそが試験を技術判断に変えます。
コーナー保護材、ハニカム、成形パルプ:保護単位あたりのコスト比較
コーナー保護材は多くの場合で最も単純かつ低コストですが、保護できるのは1点です。ハニカムは荷重をより広い面積に分散し長尺部品の曲がりを抑えます。成形パルプは強い衝撃に対してより高い保護性能を持ちますが、コストと重量は大きくなります。
正しい比較は梱包材料の単価ではなく、保護される1単位あたりのコストです。材料費に加えて、人件費、組立時間、改善後に見込まれる破損率を合算します。
多くの案件では、コーナー保護材と薄いハニカムの組み合わせが、成形パルプを全面的に使うより安価で、効果は同等です。したがって最終仕様を決める前に複数の組み合わせを試すことを推奨します。
親段ボールの段積み上限と、高さのあるコンテナの積載計画
段ボールの圧縮強度は段積みの上限を決めますが、この上限は湿度と保管期間によって変化します。乾燥した倉庫で6段に耐える箱でも、湿潤環境で長距離輸送を経ると5段で変形し始めることがあります。
段積み計算には1.6以上の安全率を加え、積載時に最終高さがコンテナ扉の開口と合うかを確認します。計算上問題なくても、扉の高さが異なれば実際には積み込めないことがあります。
重量配分にも注意が必要です。重量物を中央に集中させ支撑がない状態にすると、船の動きがコンテナ全体に伝わり弱点に荷重がかかります。パレット設計を変更した場合は、積載計画を必ず再評価してください。
現場データを段ボール仕様に反映する破損追跡のループ
顧客や代理店から得た破損データが、十分な粒度で梱包チームへ戻って初めて体系が完成します。ロット番号、破損の種類、箱内での位置、輸送条件を記録します。これにより、総括表では見えない傾向が明らかになります。
アフターサービスのシステムに原因分類の簡単な入力欄を設け、月次報告を工場へ送ることを推奨します。定期的なフィードバックにより、同じ問題が3ロット続いてから気づく事態を避けられます。
あわせて、箱の開封方法にも注意が必要です。破損のかなりの部分は顧客が刃物で切る、あるいは無理に引き出す際に発生します。刃物が製品に届かない内部仕切りを設計すれば、施工時の苦情を明確に減らせます。
良い梱包は一度きりの解決策ではなく、継続的な学習の過程です。各ロットがデータを生み、各見直しが小さな判断を生み、次のロットの破損を段階的に減らします。
もう一つのよくある誤りは、製品重量だけで段ボールを設計し、重心分布を考慮しないことです。長さ2メートルの重量部材は総重量が軽くても中央に支持が必要で、そうでなければ最初の衝撃やわずかな段積みで曲がります。
箱内部の層構成も部材の移動を制限すべきです。空隙があるとエッジへの衝撃が増幅されるためです。多くの場合、ハニカムを小さく追加するほうが、段ボール全体の厚さを増すより経済的です。
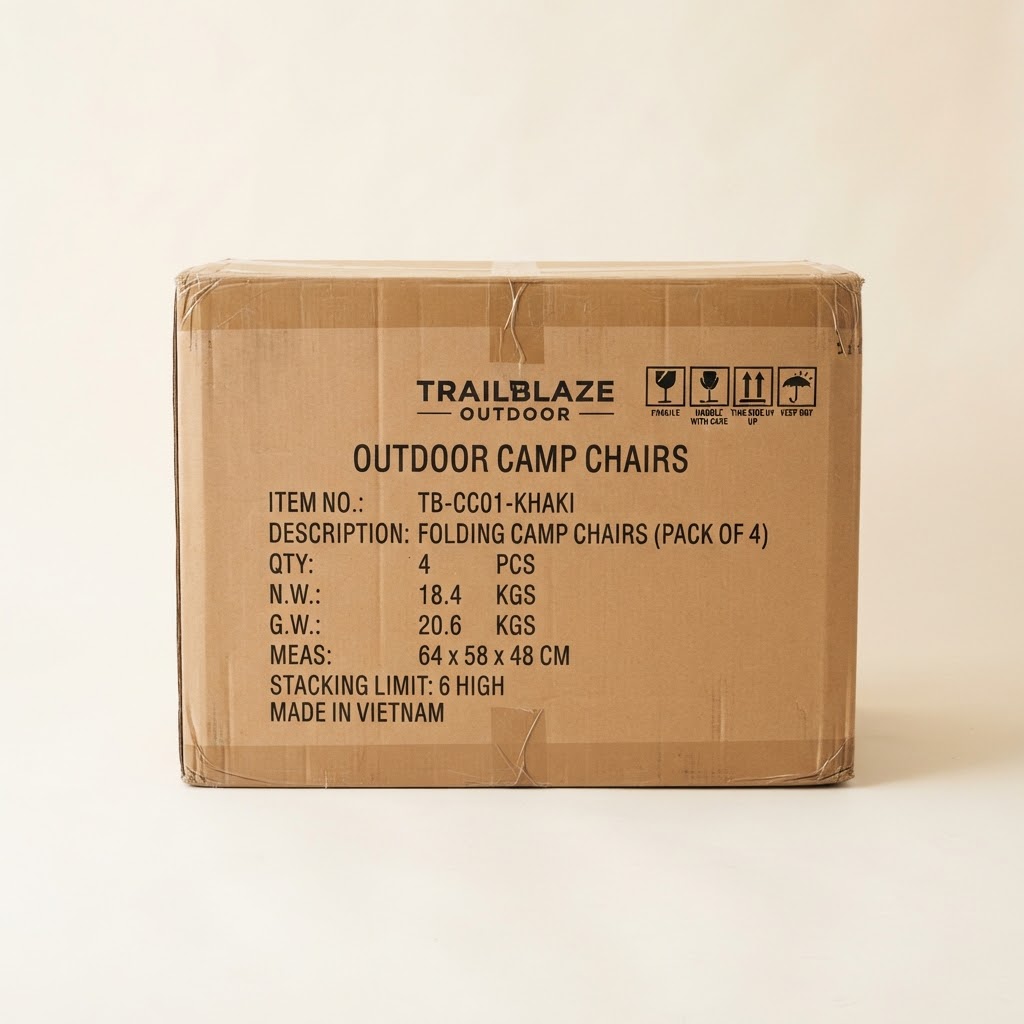
外箱の表示も重要です。「割れ物注意」だけでは不十分で、正しい段積み方向を示す図と吊り位置の表示を含めるべきです。大量の箱を扱う作業者は長い文章を読まなくても、視覚記号は即座に理解します。