Comment nous avons réduit le taux de défauts de soudure de 3,1 % à 0,4 % en onze mois
Le point de départ : 3,1 % de rebut sur douze lignes
À l’été 2025, le taux de rebut à la soudure atteignait 3,1 %. Douze lignes étaient concernées, sur lesquelles sont assemblés des cadres, des coques d’assise et des éléments de liaison en aluminium. Le taux est resté stable pendant huit mois, ce qui écartait d’abord l’hypothèse d’une usure progressive. L’analyse des rapports de contrôle a toutefois montré que les défauts n’étaient pas répartis uniformément : trois lignes produisaient près de la moitié des non-conformités.
Nous avons classé les défauts en trois catégories : pénétration insuffisante, porosité et écarts dimensionnels à la racine. Chaque catégorie avait une cause physique distincte. Cette séparation a été l’étape la plus importante du projet, car elle a évité de chercher une solution unique à un problème qui provenait en réalité de trois sources indépendantes. Seule une analyse séparée permet de savoir quelle action réduit quel type de défaut.
La base de données couvrait 4 860 soudures contrôlées sur six mois. Pour chaque soudure, nous disposions de l’intensité, du débit de gaz, de la vitesse du fil et de la position du montage. Fait notable : les trois lignes problématiques utilisaient des paramètres similaires mais obtenaient des résultats différents. L’analyse s’est donc déplacée de la programmation vers la périphérie : alimentation en gaz, régulation de l’arc et bridage. Le cadre des trois analyses suivantes était posé.
Première cause : la pureté du gaz de protection
La première cause était la pureté du gaz de protection. Un argon dont l’humidité résiduelle dépasse trois ppm génère des porosités d’hydrogène, visibles en radiographie sous forme d’indications arrondies. Nous nous approvisionnions auprès de deux sources et avons constaté qu’un lot présentait pendant plusieurs semaines un point de rosée de moins 38 degrés Celsius, au lieu des moins 60 degrés spécifiés.
Nous sommes passés à un argon d’une pureté de 99,998 % et avons installé des capteurs de point de rosée directement sur les distributeurs de gaz. Ces capteurs mesurent en continu, au lieu d’un contrôle ponctuel à la réception. En quatre semaines, deux autres lots contaminés ont été détectés avant d’entrer en production. Le taux de porosité est passé de 1,4 % à 0,5 % sur la même période. Le coût des capteurs est resté inférieur à celui d’une seule série de reprises.
La position du point de mesure a été déterminante. Un capteur placé sur le détendeur ne détecte pas les problèmes situés dans la conduite, car l’humidité ne se condense qu’après la détente. Nous mesurons donc juste avant la torche, après chaque filtre et après chaque raccord. Les valeurs sont enregistrées avec le numéro de soudure, ce qui permet de remonter de chaque défaut jusqu’au lot de gaz.
Deuxième cause : la stabilité de l’arc
La deuxième cause tenait à la stabilité de l’arc. Sur les profilés minces, la profondeur de pénétration variait entre 1,2 et 2,1 millimètres, alors que l’intensité était régulée à une valeur constante. En cause : les boucles de régulation lentes des anciens générateurs, qui réagissaient aux variations de distance après 40 à 60 millisecondes. À une vitesse d’avance de 45 centimètres par minute, ce délai arrive trop tard.
Nous avons équipé les lignes de stabilisateurs d’arc qui ajustent le courant avec un temps de retard inférieur à cinq millisecondes. Ces appareils mesurent la tension à la torche et adaptent la caractéristique en temps réel. Après la modification, la dispersion de la profondeur de pénétration est descendue à plus ou moins 0,12 millimètre. La racine est devenue plus régulière et le nombre de reprises sur les soudures apparentes a nettement diminué.
Toutes les lignes n’ont pas progressé dans la même proportion. Sur les tôles de plus de quatre millimètres, l’effet est resté limité, car la dissipation thermique domine. Nous avons donc conservé les stabilisateurs uniquement sur les huit lignes où l’analyse montrait une amélioration significative. Cette restriction doit figurer dans tout calcul de rentabilité, car elle modifie le délai d’amortissement propre à chaque ligne.
Troisième cause : la répétabilité des montages
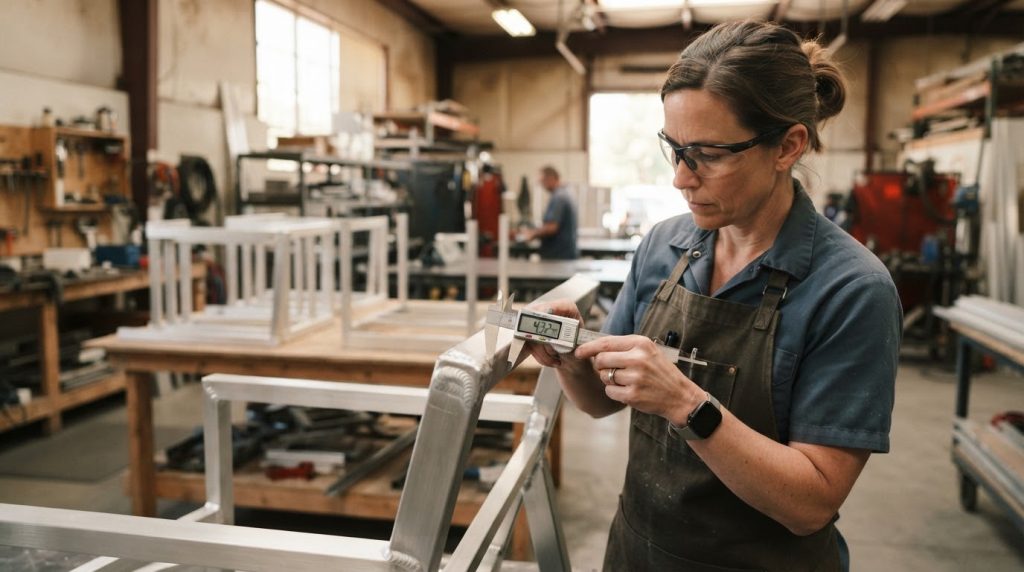
La troisième cause était la répétabilité des montages de bridage. Les anciens montages étaient serrés à la main ; la position variait de 0,8 millimètre au cours d’un poste. Avec une tolérance imposée de plus ou moins 0,25 millimètre, une partie du rebut était inévitable. S’y ajoutait une déformation des montages par dilatation thermique au fil du poste. Les deux effets agissaient indépendamment l’un de l’autre.
Nous avons remplacé les serrages manuels par des montages robotisés guidés par laser, qui mesurent la position de la pièce avant chaque cycle et corrigent la trajectoire. Le laser palpe trois points de référence ; la commande en déduit un décalage et une rotation dans le plan. La dérive sur un poste est ainsi tombée à 0,15 millimètre. La mesure dure 2,4 secondes par pièce et reste intégrée au cycle.
Nous avons enregistré la dérive sur 30 postes pour confirmer l’effet. Une partie de l’écart résiduel provenait de la surface d’appui, et non du montage lui-même. Après reprise des appuis, la dérive est descendue à 0,09 millimètre. Ce travail n’était pas prévu au départ et a retardé le projet de trois semaines. Avec le recul, il conditionnait pourtant la précision que le montage laser pouvait réellement apporter.
Le système de mesure : les critères d’acceptation selon AWS D1.2
L’évaluation suit AWS D1.2, le référentiel applicable aux constructions en aluminium. Le critère d’acceptation retenu est le suivant : une porosité allant jusqu’à 25 % de l’épaisseur de paroi est admise, les fissures sont refusées. La fréquence de contrôle dépend de la criticité de la soudure. Nous classons les soudures en trois niveaux : le niveau A est contrôlé intégralement, le niveau B par échantillonnage à 20 % et le niveau C à 5 %.
Deux méthodes sont utilisées : le ressuage et la radiographie. Le ressuage est rapide et détecte les défauts proches de la surface ; la radiographie révèle les défauts internes, mais coûte plus de temps et exige une protection contre les rayonnements. Nous la réservons donc au niveau A ainsi qu’à toutes les reprises. Chaque contrôle est documenté avec la date, l’opérateur, le numéro de soudure et l’évaluation. La traçabilité fait partie de l’acceptation, pas seulement du dossier.
L’étalonnage est essentiel. L’installation de radiographie est vérifiée une fois par an et la qualité d’image contrôlée chaque mois sur un corps de référence. Les opérateurs alternent pour l’évaluation, afin que les écarts de jugement subjectifs apparaissent. Cette rotation a révélé deux cas limites qui étaient auparavant appréciés différemment. Depuis l’harmonisation, la dispersion entre opérateurs a diminué de 40 %. Une échelle commune est la condition pour que les taux restent comparables d’une ligne à l’autre.
Résultats après onze mois et ce qui n’a pas fonctionné
Après onze mois, le taux s’établissait à 0,4 %, soit une réduction de 87 % par rapport à la valeur initiale. La porosité est retombée à 0,1 %, les écarts dimensionnels à 0,2 % et les défauts de pénétration à 0,1 %. La contribution principale vient de la pureté du gaz, suivie du montage ; la stabilisation d’arc a surtout agi sur les reprises. Les trois actions combinées produisent l’effet global, aucune n’aurait suffi seule pour atteindre l’objectif.
Trois points n’ont pas fonctionné comme prévu. D’abord, le capteur de point de rosée placé sur la distribution centrale a apporté moins que celui installé près de la torche. Ensuite, le montage laser a ajouté 2,4 secondes au temps de cycle, ce qui a créé une perte de cadence sur deux lignes. Enfin, le taux n’a quasiment pas baissé au-delà de quatre millimètres d’épaisseur, où l’amortissement demande plus de temps. Ces points figurent explicitement dans le rapport final, pour éviter de les reproduire.
Pour un acheteur, l’essentiel est de savoir quelles preuves demander à un fournisseur : des rapports de contrôle traçables, des relevés de pureté du gaz, des enregistrements de mesure des montages et une classification claire des soudures. Un acheteur qui vérifie ces quatre éléments évalue bien mieux la capabilité d’un processus qu’avec un taux de rebut isolé, issu d’un seul échantillon. Le taux seul dit peu de choses sur la maîtrise réelle du procédé.