溶接欠陥率を11か月で3.1%から0.4%へ下げた方法
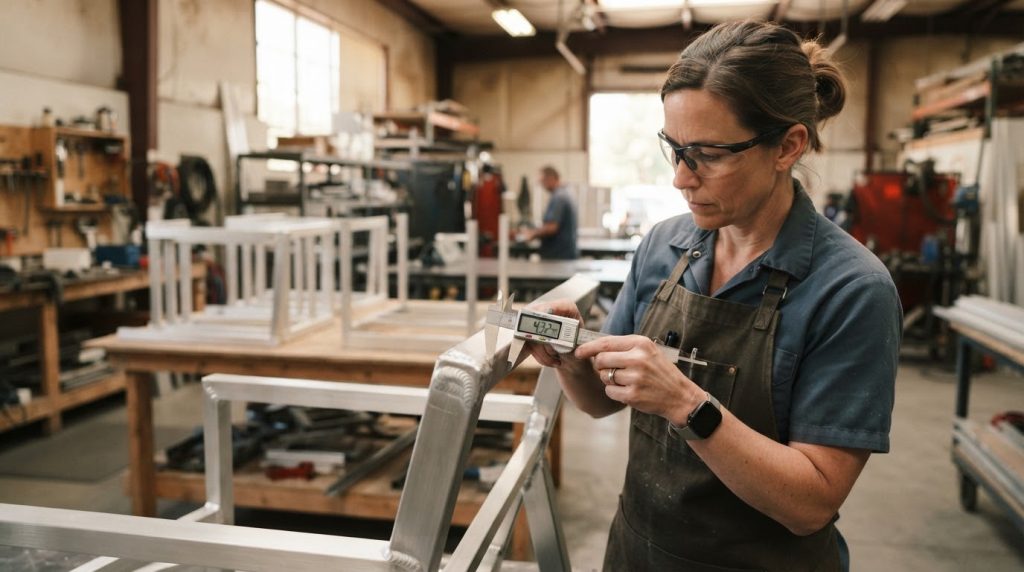
出発点:12ラインで3.1%の溶接不合格率
2024年第4四半期、当社の12の生産ラインにおける溶接部の不合格率は3.1%でした。月次報告書の中では小さく見える数字ですが、年間に換算すると数千点の手直しが発生していたことになります。本当に高コストだったのは再溶接の工賃そのものではなく、手直しによって乱れる生産のリズム、出荷が後ろにずれること、そして品質チームが繰り返し検査に追われることでした。
そこで、班長の印象ではなく6か月分の連続データを先に集めることにしました。4,180件の不合格記録を根本原因ごとに分類したところ、問題は単一の工程ではなく、シールドガスの汚染、アーク電流の変動、治具の位置決めばらつきという三つの独立した要因群に分かれました。この三つで不合格の81%を説明でき、残りは電流設定や作業者の癖といった個別要因が占めていました。
この分解の意義は、要因ごとに必要な投資と評価指標がまったく異なる点にあります。「溶接品質が不安定」と一括りにすれば、検査頻度を上げて隠すことしかできず、不合格率そのものは下がりません。
要因1:シールドガスの純度
調査はアルゴンボンベから始めました。購入仕様には純度99.995%とだけ書かれ、露点の規定も受入方法も定められていませんでした。3交替それぞれでトーチ出口の露点を測定したところ、42〜78 ppmの幅でばらついていました。この差は溶融池に水素と水分を持ち込み、目視では確認できない微小な気孔を生じさせるのに十分な大きさです。
そこでガス仕様を純度99.998%に引き上げ、受入時点の露点を10 ppm以下と規定しました。ただし仕様変更だけでは十分ではありません。汚染は配管内でも起こり得るためです。各ラインに露点の連続監視を設置し、25 ppmで警報と停止を行うようにし、交替ごとにロット番号とボンベ番号を記録しました。
その後の4か月で、監視システムは汚染された3ロットを生産投入前に止めています。この3ロットを入れ替える費用は、それらが引き起こし得た約260点の手直し費用を大きく下回り、経営層への説明も長い議論を要しませんでした。
要因2:アークの安定性
当時のTIG設備はやや旧式で、定電流出力のままで自動補正がなく、アーク長は作業者の手ぶれやワーク高さの変化に応じて変動していました。そこで電子式のアーク安定化コントローラーを追加し、電圧をミリ秒単位でサンプリングして電流をリアルタイムに調整し、アーク長を一定範囲に保つようにしました。
最も明確に改善したのはルートの溶け込みです。断面サンプルにおける溶け込み深さの標準偏差は0.42 mmから0.17 mmへ低下しました。表面品質も改善し、アンダーカットや不規則なアークスタートの割合が明確に減りました。
各装置には番号を付けて電流波形と紐付け、異常が出た装置はすぐ交換できるようにし、失効した古い設定を探し回る必要をなくしました。
要因3:治具の位置再現性
従来の手作業治具は、8時間の交替を通じて最大1.8 mmの位置ずれを生じていました。このずれを作業者が手の動きで補おうとすると、その補正自体がアーク長とトーチ角度を変え、悪循環になります。これを、基準点を固定したレーザーガイド式の機械治具に置き換え、1時間ごとに基準ワークで位置ずれを確認しました。
2か月の稼働後、8時間交替における最大位置ずれは0.29 mmまで下がりました。ここで重要な指標は瞬間値ではなく安定性です。3期連続でずれの分布を集計し、基準点の摩耗による漸進的な拡大がないことを確認したうえで、9万サイクルごとにクランプ部を清掃または交換する保全計画を定めました。
摩耗周期を保全表に書き込まなければ、同じ問題が量産で再発していました。
測定体制:AWS D1.2の合否基準と抜取頻度
AWS D1.2の合否基準を契約上の基準として採用し、まず外観で判定し、疑わしいサンプルは浸透探傷で確認しました。放射線検査は、各交替で重要溶接部から5%を無作為抽出し、ロット、作業者、設備設定の変更時にはさらに5%を追加しました。
この割合は高い統計精度で不良率を推定するには足りませんが、早期のずれを検出するには十分です。そこで週次のダッシュボードを作り、不合格率をライン別、要因別、交替別に集計して班の前に掲示しました。本当の転換点は、班長が自分の調整がその日の数字にどう影響するかを見られるようになったときでした。
パラメータやサプライヤーの変更は、まず1ラインで3交替分を試運転し、データを確認してから展開しました。当初は遅く見えましたが、検証されていない対策が全ラインに広がることを防いでいます。
11か月後の結果と、期待どおりに進まなかった三項目
段階的に実施して11か月後、期末の不合格率は0.4%で安定し、手直し費用は基準期比で78%減少しました。副次的な効果として最終検査の時間が短縮されました。予測される不具合箇所の数が限定的かつ明確になったためです。
一方で、期待に届かなかった項目が三つあります。一つ目は熱画像による残留応力の予測で、この検査では費用が効果を上回りました。二つ目は外観検査の完全自動化で、溶接工場の照明条件が多数の誤警報を生みました。三つ目は全ラインに共通の作業者評価尺度を適用したことで、各工場に合った尺度を残すべきでした。これらは恒久的に廃止したのではなく、基盤が安定した後の段階へ移しています。
運用面の結論として、欠陥率の低減は一度の大きな投資ではなく、入力を制御し、工程を安定させ、定期的に測定する三つの小さな改善ループが同時に回ることで実現します。この三つを切り離すと、ロットや交替の変化が生じた時点で不合格率は再び上昇します。
人材も体制の一部です。重要溶接部に配属される作業者には、学科確認の後、直接監督下で20か所を溶接し、三つの異なる交替で結果が安定してから単独作業を認める資格プログラムを設けました。この単純な条件により、熟練者がラインを移った後に不合格率が再発する事象を防いでいます。
変更管理の重要性も技術対策に劣りません。サプライヤー、ワイヤ、設備のいずれの変更も、リスクと検証方法を明記した変更申請を経由し、まず1ラインで確認してから展開します。この手続きは事務的な工程を一つ増やすだけですが、部分的な改善のたびに問題が再発することを防ぎます。
予防保全は暦ではなく稼働時間に連動させました。2交替のラインと3交替のラインがあるためです。交換記録と各ラインの不合格率を突き合わせることで、目視点検で気づく前に基準点の摩耗を把握できるようになりました。