6061 oder 5052: Ein Einkaufsleitfaden für Aluminium im Außenmöbelbau
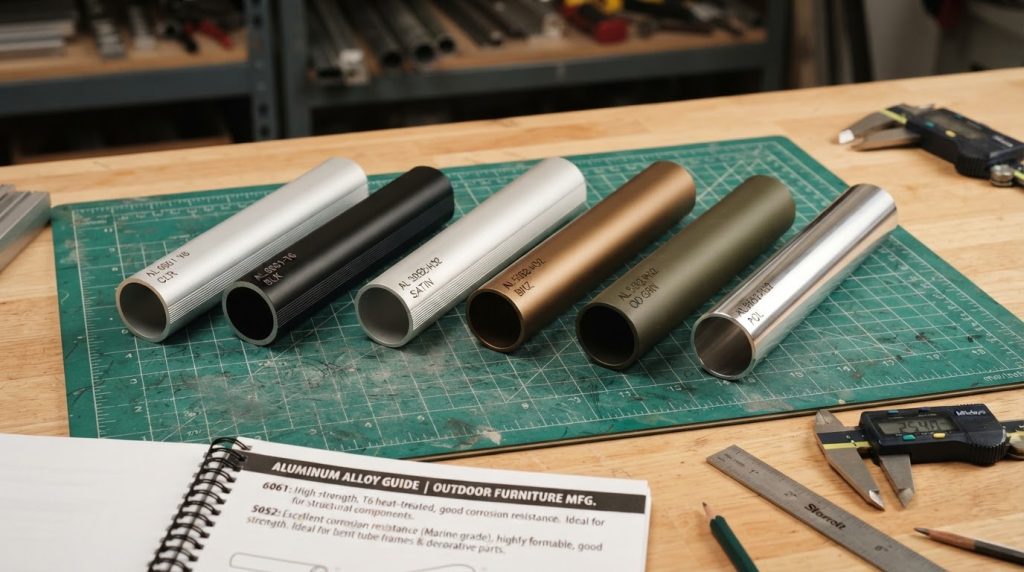
Warum das Umformverfahren und nicht das Datenblatt entscheidet
Die Wahl zwischen 6061 und 5052 wird in der Praxis selten anhand der Streckgrenze getroffen. Den Ausschlag gibt fast immer der Fertigungsprozess: Ein Rahmen, der aus geraden Strangpressprofilen geschweißt wird, stellt andere Anforderungen als eine Sitzschale, die über eine Biegeform gezogen wird. Wer nur das Datenblatt vergleicht, übersieht diesen Zusammenhang und wählt häufig die teurere Legierung, ohne einen technischen Vorteil zu gewinnen.
Hinzu kommt der Zustand, in dem das Material tatsächlich geliefert wird. 6061 wird meist als T6 oder T651 bezogen, 5052 als H32 oder H34. Diese Zustände bestimmen Dehngrenze, Bruchdehnung und Umformbarkeit stärker als die Legierungsnummer selbst. Ein Einkäufer, der nur 6061 oder 5052 angibt, ohne den Zustand zu nennen, erhält unter Umständen ein Material, das für den vorgesehenen Prozess ungeeignet ist.
Mechanischer Vergleich der gängigen Zustände
Für 6061-T6 nennen die üblichen Datenblätter eine Dehngrenze Rp0,2 von etwa 276 Megapascal und eine Zugfestigkeit von rund 310 Megapascal bei einer Bruchdehnung von etwa 12 Prozent. 5052-H32 liegt mit einer Dehngrenze von etwa 193 Megapascal deutlich niedriger, erreicht aber eine Bruchdehnung von 12 bis 18 Prozent je nach Dickenbereich. Der Unterschied in der Festigkeit beträgt rund 40 Prozent, der Unterschied in der Verformbarkeit ist ebenso deutlich.
Bei Schwingbeanspruchung, wie sie an Scharnieren, Armlehnen und Verbindungen im Objektgeschäft auftritt, schneidet 6061 in der Dauerfestigkeit besser ab, solange die Nahtgeometrie sauber ausgeführt ist. 5052 verzeiht dagegen Kerben und scharfe Querschnittsübergänge eher, weil die höhere Bruchdehnung Spannungsspitzen abbaut. Für stark ermüdungsbeanspruchte Bauteile ist daher 6061-T6 die naheliegende Wahl, für duktile Verbindungsbleche eher 5052. Ein häufiger Fehler ist die Annahme, dass höhere Festigkeit automatisch geringeren Materialeinsatz erlaubt. Bei dünnen Wandstärken und langen Stützweiten begrenzt die Steifigkeit und nicht die Festigkeit die Auslegung. In diesem Fall bringt 6061 keinen Vorteil, weil der Elastizitätsmodul beider Legierungen mit rund 68 bis 70 Gigapascal nahezu identisch ist. Die Wahl muss daher die Versagensart berücksichtigen, nicht nur die Werkstoffkennwerte.
Korrosion im Küstenbetrieb und die Rolle der Eloxalschicht
Im Küstenbetrieb dominiert die Chloridbelastung. 5052 enthält maximal 0,1 Prozent Kupfer und zeigt eine etwas höhere Beständigkeit gegen Lochfraß als 6061, dessen Kupfergehalt zwischen 0,15 und 0,4 Prozent liegt. Der Unterschied ist jedoch geringer, als häufig angenommen wird: Entscheidend ist die Qualität der Oberfläche, nicht die Legierungsnummer allein. Eine sauber verdichtete Eloxalschicht schützt beide Legierungen wirksam, eine schlecht verdichtete Schicht versagt bei beiden.
Die Schichtdicke allein ist kein ausreichender Nachweis. Für den Außenbereich sind nach gängiger Praxis 15 bis 20 Mikrometer nach Klasse II üblich, zusätzlich sollte die Verdichtung geprüft werden. Ein einfacher Test ist ein Tropfen Salzsäure auf einer unauffälligen Stelle: Eine schlecht verdichtete Schicht zeigt eine sichtbare Reaktion, eine intakte Schicht bleibt ruhig. Dieser Test ersetzt keine Laborprüfung, eignet sich aber für die Wareneingangskontrolle. Bei eloxierten Bauteilen ist zudem die Legierungsreinheit für die Farbgleichheit entscheidend. 6061 lässt sich gut einfärben, neigt aber bei schwankendem Kupfergehalt zu Farbabweichungen zwischen Chargen. 5052 reagiert gleichmäßiger, erreicht jedoch nicht denselben Glanzgrad. Wer eloxierte Sichtteile in großen Stückzahlen bezieht, sollte eine Referenzmusterreihe pro Charge vereinbaren und die Farbtoleranz im Liefervertrag festhalten.
Umformgrenzen: Biegeradius, Rückfederung und Fehler nach dem Beschichten
5052 lässt sich deutlich enger biegen als 6061. Für 5052-H32 gilt bei 90 Grad ein Mindestbiegeradius von etwa einer Blechdicke, bei 6061-T6 liegt er je nach Dicke und Biegerichtung bei drei bis vier Blechdicken. Wird der Radius unterschritten, entstehen bei 6061 Mikrorisse auf der Außenseite, die erst nach dem Pulverbeschichten oder Eloxieren sichtbar werden, weil die Beschichtung in die Risse einläuft und dort ausblüht.
Die Rückfederung ist bei 6061-T6 ebenfalls ausgeprägter, weil die höhere Streckgrenze zu größeren elastischen Rückstellkräften führt. In der Praxis müssen Werkzeuge für 6061 um drei bis fünf Grad überbogen werden, für 5052 um ein bis drei Grad. Diese Werte sind richtungsabhängig und müssen pro Werkzeug empirisch bestätigt werden. Ein Werkzeug, das für 5052 ausgelegt wurde, produziert bei 6061 mit hoher Wahrscheinlichkeit Ausschuss. Ein weiterer Fehler zeigt sich erst nach dem Beschichten: Bei zu geringem Biegeradius können innenliegende Spannungen so groß werden, dass die Bauteile bei Temperaturschwankungen weiter verformen. Dieser Effekt tritt bei 5052 seltener auf. Für Sichtflächen mit engen Radien ist 5052 daher die robustere Wahl, während 6061 für gerade, hoch belastete Profile mit geringen Verformungsanforderungen wirtschaftlicher ist.
Schweißbarkeit und Festigkeitsverlust in der Wärmeeinflusszone
5052 gilt mit dem Zusatz 5356 als sehr gut schweißbar. 6061 lässt sich ebenfalls schweißen, verliert in der Wärmeeinflusszone jedoch einen erheblichen Teil seiner Festigkeit. Bei 6061-T6 fällt die Dehngrenze in der WEZ auf etwa 165 Megapascal, also rund 40 Prozent unter den Ausgangswert. Dieser Verlust ist konstruktiv zu berücksichtigen: Eine Naht, die im vollständigen T6-Zustand ausgelegt wurde, ist nach dem Schweißen nicht mehr für dieselbe Last geeignet.
Für 5052 ist der Verlust geringer, weil die Festigkeit aus der Kaltverfestigung stammt und nicht aus einer Wärmebehandlung. Nach dem Schweißen bleibt ein größerer Teil der Grundfestigkeit erhalten. Bei Sichtnähten ist zusätzlich der Zusatzwerkstoff zu beachten: 5356 hinterlässt nach dem Eloxieren eine besser passende Farbe als 4043, weil er magnesiumhaltig ist und die Schicht weniger stark kontrastiert. Für die Bestellung bedeutet das, dass Legierung, Zustand und Lieferform getrennt benannt werden muessen, weil erst die Kombination die Eigenschaften festlegt.
In der Praxis empfiehlt es sich, die Nahtgeometrie für beide Legierungen getrennt zu qualifizieren. Ein Schweißprogramm, das für 6061 freigegeben ist, lässt sich nicht ohne Weiteres auf 5052 übertragen, weil Wärmeleitfähigkeit und Erstarrungsverhalten abweichen. Wer beide Legierungen im Programm führt, sollte getrennte Arbeitsanweisungen, getrennte Prüfmuster und getrennte Freigabeprotokolle vorhalten. Das erhöht den Aufwand in der Arbeitsvorbereitung, senkt aber das Risiko von Fehlern bei der Umstellung.
Auswahltabelle und Angaben für die Bestellung
Für tragende Rahmen und Verbindungen mit hoher Last eignet sich 6061-T6, sofern die Nahtausführung beherrscht wird. Für gebogene Sitzschalen, Blenden, Armlehnen und dünne Verbindungsbleche ist 5052-H32 die wirtschaftlichere und prozesstechnisch sicherere Wahl. Für Beschläge und Verbindungselemente sollte ein anderes Material geprüft werden, weil Aluminiumgewinde im Dauerbetrieb ausreißen können. Die Bestellung sollte folgende Angaben enthalten: Legierung mit Zustand, Lieferform und Toleranznorm, Oberflächenbehandlung mit Schichtdicke und Verdichtungsnachweis, Zusatzwerkstoff für Schweißnähte sowie die Anforderung an die Rückverfolgbarkeit. Fehlt der Zustand, ist die Bestellung unvollständig. Fehlt die Verdichtungsanforderung, ist die Eloxalqualität nicht einforderbar.
Eine praktische Regel für den Einkauf lautet: Zuerst den kritischen Fertigungsschritt bestimmen, dann die Legierung wählen und zuletzt den Zustand festlegen. Wer in dieser Reihenfolge arbeitet, vermeidet die häufigste Fehlentscheidung im Außenmöbelbau, nämlich ein Material, das zwar die Festigkeitswerte erfüllt, aber im gewählten Prozess nicht wirtschaftlich verarbeitet werden kann. Ein Werkstoffwechsel im laufenden Projekt erfordert daher eine erneute Qualifizierung von Werkzeug, Schweißprogramm und Oberflächenprozess.