Guida all’acquisto: alluminio 6061 e 5052 nell’arredo per esterni
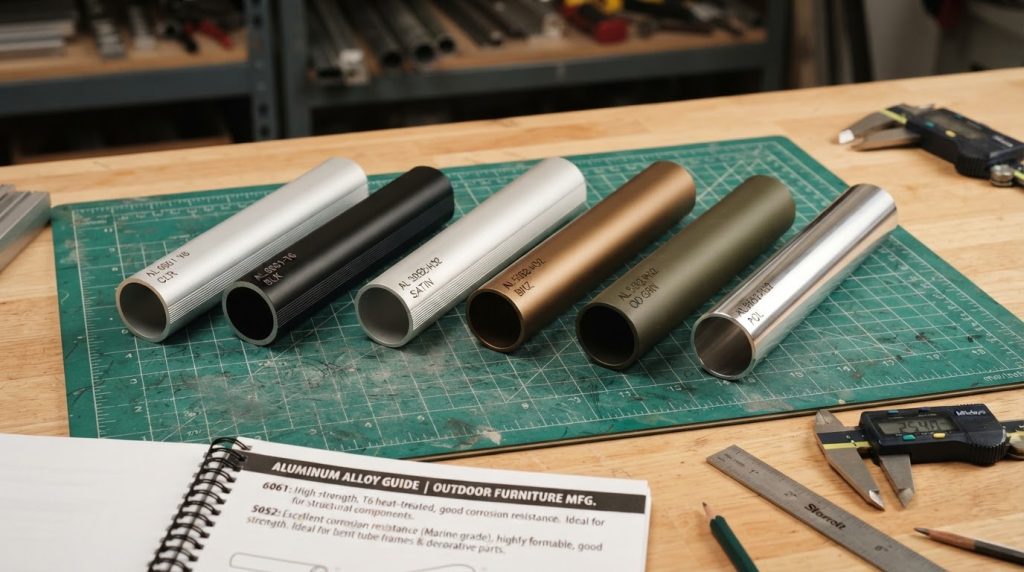
Perché la scelta si decide nel processo di formatura
Il confronto tra 6061 e 5052 viene spesso impostato come una discussione sulle proprietà meccaniche, ma nell’arredo per esterni la decisione si prende prima: dipende dal processo di formatura e dalla finitura prevista. Il 6061 è disponibile nello stato T6 e offre una resistenza elevata, ma la sua capacità di piegatura a freddo è limitata. Il 5052 si forma con maggiore facilità e tollera raggi stretti, ma ha un limite elastico inferiore.
Un dato di catalogo non dice se il pezzo si spezzerà durante la piegatura, se la saldatura perderà resistenza in servizio o se l’anodizzazione mostrerà differenze di tono. Per questo conviene separare la selezione per funzione: struttura portante, doga decorativa, bracciolo mobile o ferramenta annegata. Ogni posizione ha requisiti diversi e non esiste una lega universale per tutto il prodotto.
La scelta condiziona anche il costo totale. Cambiare lega può richiedere la modifica delle attrezzature, l’adeguamento del raggio di piegatura, la revisione del processo di saldatura e la ripetizione delle prove di finitura. In molti progetti, una lega leggermente meno resistente ma più formabile riduce gli scarti e accorcia il tempo fino al primo campione valido. La prova di piegatura si ripete con l’attrezzatura definitiva prima di liberare il primo lotto di profili.
Confronto meccanico: limite elastico, allungamento e fatica
In valori tipici, il 6061-T6 presenta un limite elastico di circa 276 MPa e una resistenza a trazione vicina a 310 MPa; il 5052-H32 si colloca intorno a 193 MPa di limite elastico e 228 MPa di trazione. Il 6061 è più rigido e resistente, mentre il 5052 offre un allungamento maggiore e una curva di formatura più favorevole per i pezzi soggetti a flessione ripetuta.
Il confronto va fatto con lo stato effettivamente disponibile presso il fornitore di estrusi, non con il valore ottimale di catalogo. Un 6061-T4 si forma meglio di un T6, ma perde parte della resistenza e richiede un invecchiamento successivo. Un 5052-H34 è più duro dell’H32 e anche meno duttile. Queste varianti cambiano il risultato della piegatura, il ritorno elastico e la stabilità dimensionale dopo la lavorazione meccanica.
Sulla fatica, la geometria e la qualità del cordone pesano più della differenza tra le leghe. Un cordone con mancata fusione o un brusco cambio di sezione concentra le tensioni e riduce la vita utile. Prima di scegliere in base alla resistenza, conviene rivedere i concentratori di sforzo, i collegamenti e gli spessori; la lega non compensa un progetto che sta già lavorando oltre il limite locale.
Corrosione nell’ospitalità costiera: cloruri, vaiolatura e anodizzazione
In un albergo sul mare, l’esposizione ai cloruri e all’umidità salina accelera la corrosione per vaiolatura. Il 5052 tende a comportarsi meglio negli ambienti costieri perché la sua composizione riduce la sensibilità ai cloruri, mentre il 6061 può presentare attacchi localizzati quando la finitura ha difetti. La differenza diventa significativa nelle zone dove l’acqua salata ristagna sulla superficie. L’anodizzazione si confronta con un campione standard approvato, non con l’aspetto del pezzo precedente.
L’anodizzazione conta più della lega quando lo strato non ha spessore o sigillatura corretti. Un’anodizzazione porosa o mal sigillata permette ai cloruri di raggiungere il metallo base; uno strato uniforme e ben sigillato ritarda l’inizio della vaiolatura anche sul 6061. Il controllo del bagno, della temperatura e della sigillatura sono fattori critici che devono essere documentati nella specifica. Nell’ordine conviene fissare lo stato reale, la direzione di laminazione e il raggio minimo accettato.
La ferramenta introduce un rischio aggiuntivo per coppia galvanica. Una vite in acciaio inossidabile a contatto diretto con l’alluminio può accelerare la corrosione se l’umidità agisce come elettrolita. La soluzione abituale combina separazione con materiali compatibili, sigillante per filettature, rondelle isolanti e una scelta di finitura coerente tra tutte le parti metalliche esposte. La saldatura si valuta fuori dalla zona di massima tensione o si rinforza la sezione con una boccola interna.
Limiti di formatura: raggio minimo, ritorno elastico e rivestimento
Il 5052 tollera raggi di piegatura più stretti del 6061 a parità di spessore. Il raggio minimo dipende dallo stato, dallo spessore e dalla direzione di laminazione, ma una regola prudente per il 5052-H32 si colloca intorno a 1,5 volte lo spessore, mentre il 6061-T6 richiede raggi maggiori e può spezzarsi se si forza la fibra esterna. Anche la direzione del grano rispetto alla linea di piegatura influisce.
Il ritorno elastico obbliga a compensare l’angolo nell’attrezzatura. Il 6061-T6 recupera più del 5052 e richiede una sovrapiegatura o una taratura dello strumento dopo il primo pezzo. Se la compensazione non è controllata, l’assieme viene montato in tensione e compaiono giochi, rumori o disallineamenti che si rilevano solo a mobile montato. La decisione deve essere documentata con il criterio di accettazione, il responsabile e la data di revisione.
Il rivestimento può nascondere i difetti fino a dopo la polimerizzazione. Una microcricca iniziata nella piegatura si apre con la temperatura del forno a polvere e diventa una fessura visibile o un punto di corrosione. L’ispezione va fatta prima della finitura e ripetuta dopo, perché il rivestimento non ripara una fibra esterna danneggiata. Una rondella isolante evita il contatto diretto tra alluminio e vite inossidabile.
Saldabilità e perdita di resistenza nella zona termicamente alterata
Il 6061 è saldabile con materiale d’apporto adeguato, ma perde resistenza nella zona termicamente alterata. Nello stato T6, la saldatura può ridurre il limite elastico locale fino a valori vicini allo stato O e obbligare a sovradimensionare la sezione o a rinforzare il collegamento. Il 5052 conserva meglio la tenacità nella zona saldata, anche se parte della resistenza è influenzata dal ciclo termico.
La scelta del processo e del materiale d’apporto è determinante. Il TIG con controllo dell’arco e gas ad alta purezza riduce la porosità, ma non elimina l’effetto termico. Nelle sezioni sottili conviene usare attrezzature che agiscano da dissipatore, sequenziare i cordoni e limitare il numero di passate per non accumulare calore nella stessa zona. Si verifica per lotto e resta registrato.
Il progetto deve evitare che la saldatura cada nella sezione di massima tensione. Se il collegamento si trova in un’estremità poco sollecitata, la perdita locale di resistenza ha conseguenze minori. Quando non è possibile spostarlo, la via più sicura è aumentare lo spessore, aggiungere un rinforzo o passare a un collegamento meccanico con ferramenta e separazione galvanica controllata. Si verifica per lotto e resta registrato.
Tabella pratica di selezione e cosa scrivere nell’ordine
Per profili strutturali e braccioli soggetti a carichi, il 6061-T6 è spesso la scelta corretta se il progetto evita piegature strette e la saldatura resta fuori dalla zona critica. Per doghe, pannelli, vassoi e pezzi con raggi pronunciati, il 5052-H32 offre una migliore formabilità e un comportamento costiero più favorevole. La ferramenta va specificata separatamente, con materiale, finitura e coppia di serraggio.
Nell’ordine conviene indicare lega e stato, norma di riferimento, tolleranze dimensionali, raggio minimo di piegatura, direzione di laminazione, finitura superficiale e criteri di ispezione. Occorre anche definire se sono ammesse sostituzioni e a quali condizioni. Una specifica che dice solo “alluminio 6061” lascia troppe decisioni aperte e trasferisce il rischio al fornitore o al montatore. Si verifica per lotto e resta registrato.
La tabella di selezione non sostituisce una prova di formatura. Prima di produrre il lotto completo, conviene piegare e saldare un campione con l’attrezzatura definitiva, misurare il ritorno elastico, verificare il cordone e applicare la finitura reale. Questa prova rivela in poche ore ciò che il catalogo non può anticipare: come si comporta la lega nella geometria concreta del mobile.