屋外家具における6061と5052アルミの選定ガイド
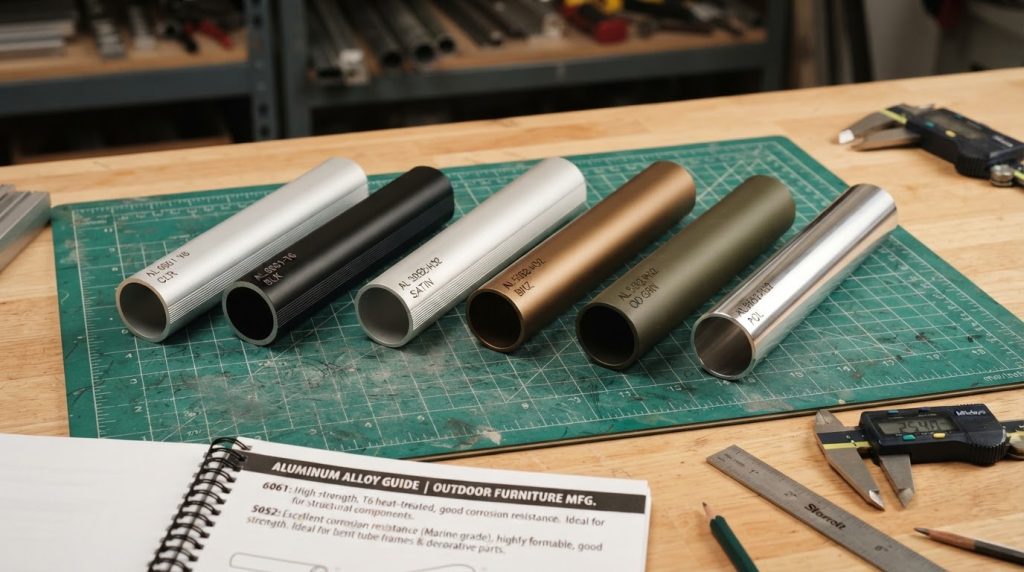
6061と5052の選択がデータ表ではなく成形工程で決まる理由
多くの購買担当者は耐力の表から6061と5052の比較を始めますが、実際に製造方法を決めるのは成形工程の限界です。屋外家具の形材は押出、曲げ、溶接、塗装を経るため、これらの工程が示す制約はカタログ値よりも厳しく作用します。曲げ、溶接、粉体塗装を無視した比較は、最終的に実行できない結論に至ります。
実務的には、まず部品を構造機能で分類します。繰り返し荷重を受ける主フレームか、純粋な化粧パネルか、可動アームか、小型の接続部品か。分類したうえで、理論値ではなく実際に在庫として入手できる合金と調質で比較します。
注意すべきは、カタログに「6061」とあっても調質が同じとは限らない点です。T4とT6では曲げ成形性が大きく異なり、合金名だけを制約とすると後工程で手戻りが生じます。
機械的比較:耐力、伸び、実際に在庫される調質での疲労挙動
T6では6061の耐力が約276 MPaであるのに対し、H32の5052は約193 MPaです。この優位性の代償として伸びが小さく、使用できる曲げ半径も小さくなるため、成形の許容範囲は明確に狭くなります。
5052は冷間曲げや絞りで扱いやすく、板材やコイル材、軽量構造に広く使われる理由もそこにあります。切断後に成形する部品や、小さい半径で複数回曲げる部品では、5052のほうが金型調整と不良率を抑えられることが多くあります。
繰り返し荷重がかかる条件では、6061は剛性の高いフレームに、5052は成形後に組み付ける部位に向きます。疲労挙動は材料そのものより接合方法に左右されるため、量産前に同仕様の試験片による疲労試験データを求めるほうが、パラメータ表の比較よりも有益です。
実際の案件では、耐力の差は部材の中央ではなく取付点や接続点に現れます。少数のボルトで固定したフレームと全周溶接のフレームでは耐力の上限がまったく異なり、合金の選択は接合部の設計と切り離せません。
コストもキログラム単価だけでは判断できません。切断、曲げ、手直しのロスを計算する必要があります。安価な合金が曲げ工程で不良率を上げたり、塗装後に全数不合格を出したりすれば、実際のコストは逆に高くなります。これが完全な比較の前提です。
海岸部の飲食施設における腐食:塩化物、孔食のリスク、そして合金より陽極酸化の品質が効く理由
海岸部のホテルやレストランでは、屋外家具は塩霧、高湿度、乾燥の繰り返しに晒されます。表面に露出部や粗い部分が残っていれば、この組み合わせはいずれの合金でも局部的な孔食を加速します。表面が十分に封止されている場合、6061と5052のどちらを選ぶかよりも、陽極酸化皮膜の品質と前処理の洗浄が決定的な要因になります。
「この合金は腐食しない」という誤解もよく見られます。実際の挙動は酸化皮膜の膜厚と孔隙率、そして締結部や接続部における異種金属の接触の有無に依存します。したがって酸化皮膜厚と粉体塗装膜厚を同時に規定し、異種金属の接触部には適切な絶縁部品を用いることを推奨します。
海岸環境での色安定性は前処理と封孔処理にも左右され、合金自体だけの問題ではありません。同じ合金でも封孔品質が異なれば、雨季を一つ越えた後の外観は明確に変わります。そのため工程パラメータの記録と受入検査は省略できません。
成形限界:最小曲げ半径、スプリングバック、粉体塗装後に現れる不具合
板厚に対する最小曲げ半径は5052のほうが小さく、6061は表面の微小割れを避けるためにより大きな半径を必要とします。問題は、この微小割れが曲げ直後には現れず、熱処理や粉体塗装の後に塗膜の伸びに伴って進展し、後工程で不合格となる点です。手戻りのコストは大きくなります。
スプリングバックにも差があります。耐力が高いほど除荷後の弾性回復が大きくなるため、金型での補正や曲げプログラムの角度修正が必要です。確実な方法は、ロットごと、圧延方向ごとに曲げ試験片を作製し、実際の曲げ半径と目標角度を記録することです。
工程指示書には、計算で求めた最小曲げ半径に15%の安全余裕を加えた値を記載し、作業者の経験判断に委ねないことを推奨します。図面上のわずかな余裕が、量産での高コストな全数不合格を防ぎます。
溶接性と熱影響部における強度低下
ワイヤ選定と入熱管理が適切でない場合、6061は溶接後に高温割れを生じやすく、5052は手溶接や作業ばらつきへの許容度が高くなります。いずれの材料でも熱影響部は強度の一部を失うため、安全限界に近い溶接継手の検討に母材のデータ表の値をそのまま用いることはできません。
このため、ワイヤの種類と径、溶接電流を工程指示書に明記し、新規案件の立上げ時には断面写真を保管することを推奨します。あわせて応力集中部への溶接を避け、構造上必要でない箇所は機械的接合に変更します。
溶接が避けられない場合は、溶接後の検査割合、検査方法、不合格基準を注文時に明記してください。検査基準を前倒しで合意することが、後段の紛争を大幅に減らします。
実務的な選定表:フレーム、スラット、アーム、締結部品と発注書に記載すべき事項
剛性フレームと荷重を受ける接合部では、曲げ半径の制約が把握できていればT6の6061がバランスの取れた選択になります。パネル、スラット、大きな半径で曲げる部品では5052のほうが安定した結果と低い加工難度が得られます。可動アームは支点位置と荷重に応じて両者を組み合わせて選定します。
発注書には合金、調質、板厚範囲、最小曲げ半径、陽極酸化皮膜厚、塗装仕様、検査要求を記載します。あわせて測定方法も明確にします。膜厚を磁気式で測るのか、断面法で測るのか。方法の違いは形式的に見えても、初回納入の不合格コストをどちらが負担するかを決めます。
購買面では、工場ごとに在庫している調質が異なります。そのためロットごとにミルシートを取得し、入荷前ではなく入荷前に調質を確認する運用を推奨します。調質を誤った部品は後熱処理で補正できず、廃棄して作り直すしかありません。
外観部品では、表面処理の結果が力学だけの選定結論を覆すことがあります。陽極酸化での反応が不均一な合金はロット間で色差を生じ、色の一致が重視されるホテル案件では特に問題になります。最終判断では表面処理の結果を優先する場面もあります。
最後に、合金選定は現在の価格だけで決めるべきではありません。アルミ価格は毎月変動するため、発注書で検査基準を先に定め、市場指数が合意した範囲で小幅に変動した場合に価格を調整する条項を設けるほうが現実的です。合金、調質、技術要求は変えずに、コストの柔軟性だけを確保できます。