6061 ou 5052: como escolher o alumínio para mobiliário externo
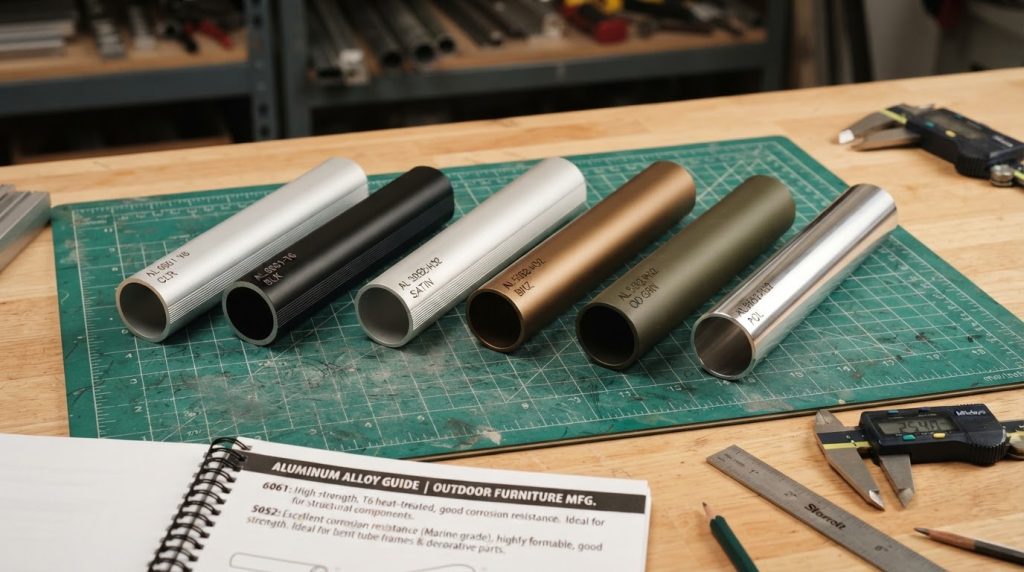
Por que a decisão é definida pelo processo, não só pela tabela
A pergunta sobre usar 6061 ou 5052 normalmente aparece quando o projeto já está desenhado e o fornecedor pede a confirmação do material. Em papel, o 6061 parece mais resistente e por isso costuma ser a escolha padrão. Na prática, o fator decisivo é a conformação: raio de dobra, recuperação elástica, condição de fornecimento e acabamento posterior. Quando a peça tem dobra complexa ou estampagem profunda, a liga mais resistente pode trincar depois da pintura, quando a correção já não é viável. A escolha deve considerar a operação, e não apenas o valor do limite de escoamento.
No mobiliário externo, há três grupos típicos de peças: estruturas portantes, lâminas decorativas e elementos de fixação. A estrutura trabalha sob flexão e fadiga, as lâminas sob rigidez e aparência, e a fixação sob contato com metais diferentes. Uma única liga não precisa atender às três funções. Uma especificação sensata pode combinar 6061 em perfis solicitados e 5052 em painéis dobrados, desde que a solda e o revestimento sejam projetados considerando a diferença de propriedades.
Propriedades mecânicas nas condições realmente fornecidas
Nas condições mais comuns no estoque das extrusoras, o 6061-T6 apresenta limite de escoamento bem superior ao 5052-H32. Em uma estrutura portante, isso permite reduzir seção ou espessura de parede, mas diminui a reserva de ductilidade. O 5052 tem alongamento maior e melhor capacidade de deformação sem trinca. A resistência à fadiga depende não só da liga, mas de concentradores de tensão, qualidade do cordão e estado da superfície. Um canto polido e uma transição de espessura bem executada frequentemente produzem mais efeito do que trocar o material.
É importante avaliar a condição real, não o valor de catálogo de um corpo de prova ideal. O tratamento térmico após a solda pode reduzir a resistência na zona afetada, e o endireitamento mecânico cria tensões residuais. Se o fornecedor propõe 6061-T6 para uma estrutura soldada, pergunte como será compensada a perda de propriedades na região do cordão. No 5052, a queda por soldagem costuma ser menor, mas o nível absoluto é mais baixo, o que obriga a aumentar a seção. A decisão é sempre uma troca entre peso, processabilidade e margem de resistência.
Corrosão em ambientes hoteleiros litorâneos
No litoral, o risco principal não é a oxidação geral, mas os cloretos que chegam à superfície com o ar e as respingos. As duas ligas podem funcionar nesse ambiente com proteção adequada, mas a anodização e a pintura a pó influenciam o resultado mais do que a diferença entre 6061 e 5052. A corrosão por pite costuma começar em cortes, furos e contato com fixadores, onde a camada protetora foi rompida. Se a camada anodizada tem espessura insuficiente ou estrutura irregular, nem a liga mais resistente garante desempenho.
Em projetos litorâneos, é preciso especificar não só a liga, mas também o preparo da superfície, a espessura do revestimento e o tipo de fixação. O contato do alumínio com aço inoxidável exige isolamento ou revestimento, caso contrário o par galvânico acelera a corrosão. A lavagem com ácidos agressivos também pode destruir a camada anódica. Por isso, a especificação deve incluir orientações de manutenção: lavagem periódica com água doce e inspeção dos pontos de fixação prolongam a vida útil mais do que tentar escolher uma liga supostamente imune à corrosão em qualquer condição.
Dobra, recuperação elástica e defeitos após a pintura
O raio mínimo de dobra depende da condição da liga, da espessura e do sentido de laminação. No 5052-H32, ele costuma ser menor do que no 6061-T6, o que favorece arcos, braços e curvas decorativas. A recuperação elástica é maior na liga mais resistente, portanto o ferramental precisa compensar o retorno elástico. Quando a dobra é feita no limite, microfissuras podem não aparecer de imediato, mas se tornam visíveis após a pintura a pó ou o tratamento térmico. Rebarbas nas bordas e dobra transversal ao sentido de laminação são particularmente críticas.
Uma prática útil é produzir um lote-piloto e avaliá-lo após o ciclo completo de acabamento, não apenas depois da dobra. Também vale registrar raio, abertura da matriz e sentido de laminação na ficha da peça. Se o projeto permite, é melhor aumentar o raio ou trocar a liga rígida por uma mais dúctil do que tentar corrigir trincas com esmerilhamento. Depois da pintura, qualquer defeito fica mais caro: é preciso remover o revestimento, refazer a peça e repetir o ciclo de cura. A margem de segurança na dobra quase sempre custa menos do que retrabalhar o produto pronto.
Soldabilidade e perda de resistência na zona afetada
As duas ligas são soldáveis, mas se comportam de maneira diferente. O 5052 normalmente tolera mais variações de preparação de borda e aporte térmico, enquanto o 6061 é mais sensível ao parâmetro e tende a perder resistência na zona termicamente afetada. Em juntas estruturais, não basta escolher o metal de adição: é preciso validar o procedimento com corpos de prova. Um cordão visualmente bom pode conter porosidade interna, por isso convém aplicar inspeção não destrutiva por amostragem em nós críticos.
Se a resistência for calculada pelo metal-base sem considerar a solda, a estrutura pode ficar superestimada. A especificação deve indicar quais cordões são estruturais, quais critérios de aceitação se aplicam e se há necessidade de tratamento térmico após a soldagem. Para muitas estruturas de mobiliário, basta aumentar a seção ou deslocar o cordão para uma região de menor tensão. Isso é mais simples e mais barato do que organizar tratamento térmico de uma peça grande. A solda não é uma operação isolada, e sim parte do cálculo, e o material deve ser escolhido junto com a tecnologia de união.
Tabela prática de seleção e requisitos do pedido
Para estruturas portantes e colunas com carga elevada, o 6061-T6 costuma ser mais adequado quando a dobra é mínima e a solda pode ser controlada. Para lâminas dobradas, braços, painéis decorativos e geometrias complexas, o 5052-H32 geralmente é mais conveniente. Fixadores e insertos devem ser escolhidos separadamente, considerando o contato com o alumínio e o acesso para manutenção. Se o projeto combina as duas ligas, isso deve constar no desenho, com proibição de substituição não justificada pela produção.
No pedido, vale fixar a condição de fornecimento, a tolerância de espessura, o sentido de laminação, os requisitos de anodização ou pintura e os critérios de aceitação da superfície. Para peças soldadas, acrescente a exigência de corpos de prova e o limite admissível de perda de propriedades. Evite escrever apenas alumínio 6061 ou equivalente sem detalhamento, porque o equivalente pode diferir em composição e usinabilidade. Quanto mais específica a especificação, menor a chance de o fornecedor escolher um material conveniente para ele, mas inadequado para o seu projeto.