Guía del comprador: aluminio 6061 frente a 5052 en mobiliario exterior
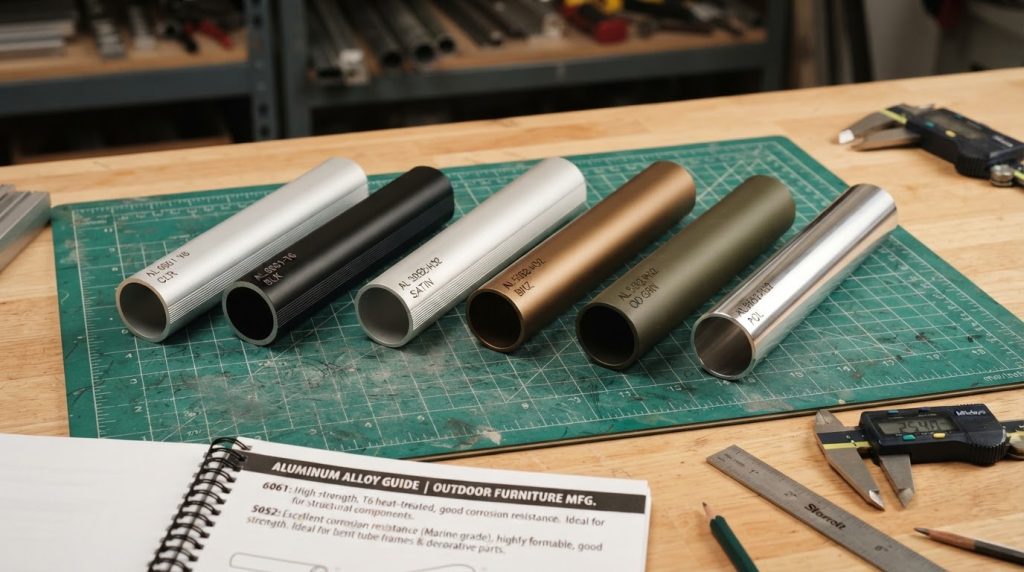
Por qué la elección se decide en el proceso de conformado
La comparación entre 6061 y 5052 suele plantearse como una discusión de propiedades mecánicas, pero en mobiliario exterior la decisión se toma antes: depende del proceso de conformado y del acabado previsto. El 6061 admite temple T6 y ofrece una resistencia elevada, aunque su capacidad de plegado en frío es limitada. El 5052 se conforma con más facilidad y tolera radios cerrados, pero su límite elástico es menor.
Un dato de catálogo no dice si la pieza se agrietará al plegar, si la soldadura perderá resistencia en servicio o si el anodizado mostrará diferencias de tono. Por eso conviene separar la selección por función: estructura portante, lama decorativa, brazo móvil o herraje embutido. Cada posición tiene requisitos distintos y no existe una aleación universal para todo el producto.
La elección también condiciona el costo total. Cambiar de aleación puede obligar a modificar utillajes, ajustar el radio de plegado, revisar el proceso de soldadura y repetir pruebas de acabado. En muchos proyectos, una aleación ligeramente menos resistente pero más conformable reduce rechazos y acorta el tiempo hasta la primera muestra válida. La decisión debe quedar documentada con el criterio de aceptación, el responsable y la fecha de revisión.
Comparación mecánica: límite elástico, alargamiento y fatiga
En valores típicos, el 6061-T6 presenta un límite elástico de aproximadamente 276 MPa y una resistencia a la tracción cercana a 310 MPa; el 5052-H32 se sitúa alrededor de 193 MPa de límite elástico y 228 MPa de tracción. El 6061 es más rígido y resistente, mientras que el 5052 ofrece mayor alargamiento y una curva de conformado más favorable para piezas expuestas a flexión repetida.
La comparación debe hacerse con el temple realmente disponible en el proveedor de extrusión, no con el valor óptimo de catálogo. Un 6061-T4 se conforma mejor que un T6, pero pierde parte de su resistencia y exige un envejecimiento posterior. Un 5052-H34 es más duro que el H32 y también menos dúctil. Esas variantes cambian el resultado del plegado, el retorno elástico y la estabilidad dimensional después del mecanizado.
Frente a la fatiga, la geometría y la calidad del cordón pesan más que la diferencia entre aleaciones. Un cordón con falta de fusión o un cambio brusco de sección concentra tensiones y reduce la vida útil. Antes de elegir por resistencia, conviene revisar concentradores, uniones y espesores; la aleación no compensa un diseño que ya está trabajando por encima de su límite local.
Corrosión en hostelería costera: cloruros, picaduras y anodizado
En un hotel frente al mar, la exposición a cloruros y a la humedad salina acelera la corrosión por picaduras. El 5052 suele comportarse mejor en ambientes costeros porque su composición reduce la sensibilidad a los cloruros, mientras que el 6061 puede presentar ataques localizados cuando el acabado tiene defectos. La diferencia se vuelve significativa en zonas donde el agua salada permanece estancada sobre la superficie.
El anodizado importa más que la aleación cuando el sello o el espesor de capa no son correctos. Un anodizado poroso o mal sellado permite que los cloruros alcancen el metal base; una capa uniforme y bien sellada retrasa el inicio de la picadura incluso en el 6061. El control del baño, la temperatura y el sellado son factores críticos que deben quedar documentados en la especificación.
Los herrajes introducen un riesgo adicional por par galvánico. Un tornillo de acero inoxidable en contacto directo con aluminio puede acelerar la corrosión si la humedad actúa como electrolito. La solución habitual combina separación por materiales compatibles, sellador de rosca, arandelas aislantes y una selección de acabado coherente entre todas las piezas metálicas expuestas. La prueba de plegado se repite con el utillaje definitivo antes de liberar el primer lote de perfiles.
Límites de conformado: radio mínimo, retorno elástico y recubrimiento
El 5052 admite radios de plegado más cerrados que el 6061 en espesores comparables. El radio mínimo depende del temple, del espesor y de la dirección de laminación, pero una regla conservadora para 5052-H32 se sitúa en torno a 1,5 veces el espesor, mientras que el 6061-T6 exige radios mayores y puede agrietarse si se fuerza la fibra exterior. La dirección del grano respecto a la línea de plegado también influye.
El retorno elástico obliga a compensar el ángulo en el utillaje. El 6061-T6 recupera más que el 5052 y exige sobreplegar o calibrar la herramienta después de la primera pieza. Si esa compensación no se controla, el conjunto se ensambla con tensión y aparecen holguras, ruidos o desalineaciones que solo se detectan cuando el mueble está montado. El anodizado se compara contra una muestra patrón aprobada, no contra el aspecto de la pieza anterior.
El recubrimiento puede ocultar defectos hasta después del curado. Una microgrieta iniciada en el plegado se abre con la temperatura del horno de polvo y se convierte en una fisura visible o en un punto de corrosión. La inspección debe hacerse antes del acabado y repetirse después, porque el recubrimiento no repara una fibra exterior dañada. En el pedido conviene fijar el temple real, la dirección de laminación y el radio mínimo aceptado.
Soldabilidad y pérdida de resistencia en la zona afectada por el calor
El 6061 es soldable con aporte adecuado, pero pierde resistencia en la zona afectada por el calor. En temple T6, la soldadura puede reducir el límite elástico local hasta valores cercanos al temple O y obligar a sobredimensionar la sección o a reforzar la unión. El 5052 conserva mejor la tenacidad en la zona soldada, aunque parte de su resistencia también se ve afectada por el ciclo térmico.
La elección del proceso y del material de aporte es determinante. El TIG con control de arco y gas de alta pureza reduce la porosidad, pero no elimina el efecto térmico. En secciones delgadas conviene usar utillaje que actúe como disipador, secuenciar los cordones y limitar el número de pasadas para no acumular calor en la misma zona. La soldadura se evalúa fuera de la zona de máxima tensión o se refuerza la sección con un casquillo interior.
El diseño debe evitar que la soldadura quede en la sección de máxima tensión. Si la unión está en un extremo poco solicitado, la pérdida local de resistencia tiene menos consecuencias. Cuando no es posible moverla, el camino más seguro es aumentar el espesor, añadir un refuerzo o cambiar a una unión mecánica con herrajes y separación galvánica controlada. Una arandela aislante evita el contacto directo entre el aluminio y el tornillo inoxidable.
Tabla práctica de selección y qué escribir en el pedido
Para perfiles estructurales y brazos sometidos a cargas, el 6061-T6 suele ser la opción si el diseño evita plegados cerrados y la soldadura queda fuera de la zona crítica. Para lamas, tapas, bandejas y piezas con radios pronunciados, el 5052-H32 ofrece mejor conformado y comportamiento costero. Los herrajes deben especificarse por separado, con material, acabado y par de apriete. Se verifica por lote y queda registrado.
En el pedido conviene indicar aleación y temple, norma de referencia, tolerancias dimensionales, radio mínimo de plegado, dirección de laminación, acabado superficial y criterios de inspección. También hay que definir si se aceptan sustituciones y bajo qué condiciones. Una especificación que solo dice «aluminio 6061» deja demasiadas decisiones abiertas y traslada el riesgo al proveedor o al montador. Se verifica por lote y queda registrado.
La tabla de selección no sustituye una prueba de conformado. Antes de producir el lote completo, conviene plegar y soldar una muestra con el utillaje definitivo, medir el retorno elástico, verificar el cordón y aplicar el acabado real. Esa prueba revela en horas lo que un catálogo no puede anticipar: cómo se comporta la aleación en la geometría concreta del mueble.