6061 или 5052: выбор алюминия для уличной мебели
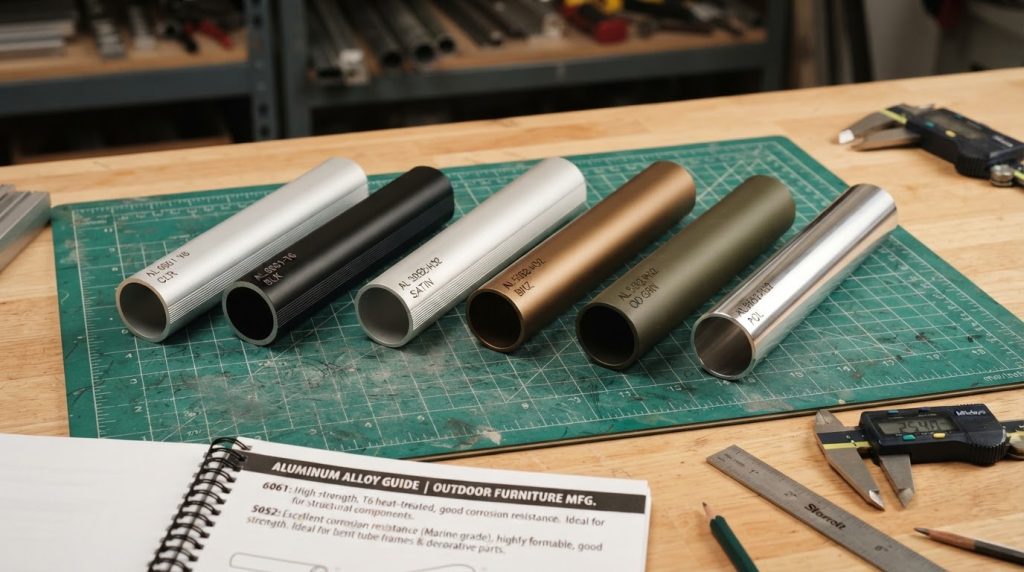
Почему выбор решает технология, а не только таблица свойств
Вопрос «6061 или 5052» обычно возникает на этапе, когда конструкция уже нарисована, а поставщик просит подтвердить материал. На бумаге 6061 выглядит прочнее, поэтому его часто выбирают по умолчанию. На практике решающим фактором становится формообразование: радиус гиба, пружинение, состояние поставки и последующая отделка. Если деталь имеет сложную гибку или глубокую вытяжку, более прочный сплав может дать трещины после окраски, когда исправление уже невозможно. Поэтому выбор нужно делать по операции, а не по одной цифре предела текучести. Ниже разобраны критерии, которые чаще всего определяют, какой сплав действительно подходит для конкретной детали, и какие требования стоит зафиксировать до размещения заказа.
Для уличной мебели типичны три группы деталей: несущие рамы, декоративные ламели и элементы крепежа. Рама работает на изгиб и усталость, ламели — на жёсткость и внешний вид, крепёж — на контакт с разнородными металлами. Один сплав не обязан закрывать все три задачи. Разумная спецификация может сочетать 6061 для нагруженных профилей и 5052 для гнутых панелей, если сварное соединение и защитное покрытие спроектированы с учётом разницы свойств.
Механические свойства в реальных состояниях поставки
В состояниях, которые чаще всего есть на складах экструзионных заводов, 6061-T6 показывает заметно более высокий предел текучести, чем 5052-H32. Для несущей рамы это позволяет уменьшить сечение или толщину стенки, но одновременно снижает запас пластичности. У 5052 выше относительное удлинение и лучше способность к деформации без образования трещин. Усталостная долговечность зависит не только от сплава, но и от концентраторов напряжений, качества сварного шва и состояния поверхности. Полированная кромка и правильно выполненный переход толщин часто дают больший эффект, чем смена материала.
Важно смотреть на фактическое состояние, а не на справочное значение для идеального образца. Термическая обработка после сварки может снизить прочность в зоне термического влияния, а механическая правка — создать остаточные напряжения. Если поставщик предлагает 6061-T6 для сварной рамы, уточните, как будет компенсировано снижение свойств в околошовной зоне. Для 5052 потеря прочности при сварке обычно меньше, но абсолютный уровень ниже, поэтому сечение приходится увеличивать. Решение всегда представляет собой обмен между массой, технологичностью и запасом прочности.
Коррозия в прибрежной гостиничной среде
На побережье главный риск связан не с общим окислением, а с хлоридами, которые попадают на поверхность с воздухом и брызгами. Оба сплава могут работать в такой среде при правильной защите, но анодирование и порошковая окраска влияют на результат сильнее, чем разница между 6061 и 5052. Питтинг чаще начинается в местах реза, отверстий и контакта с крепежом, где защитный слой нарушен. Если анодированный слой имеет недостаточную толщину или неравномерную структуру, даже более коррозионно-стойкий сплав не даёт гарантии.
Для прибрежных проектов следует нормировать не только тип сплава, но и подготовку поверхности, толщину покрытия и тип крепежа. Контакт алюминия с нержавеющей сталью требует изоляционных прокладок или покрытия, иначе гальваническая пара ускоряет коррозию. Мытьё конструкций с агрессивными кислотами также может разрушить анодный слой. Поэтому в спецификацию полезно включать рекомендации по обслуживанию: регулярная промывка пресной водой и осмотр крепёжных узлов продлевают срок службы заметнее, чем попытка выбрать сплав, который якобы не подвержен коррозии в любых условиях.
Гибка, пружинение и дефекты после окраски
Минимальный радиус гиба зависит от состояния сплава, толщины и направления прокатки. У 5052-H32 он обычно меньше, чем у 6061-T6, что делает его удобным для дуг, подлокотников и декоративных изгибов. Пружинение у более прочного сплава выше, поэтому оснастка должна быть рассчитана на компенсацию упругого возврата. Если гибка выполнена на пределе, микротрещины могут не проявиться сразу, но стать видимыми после порошковой окраски или термообработки. Особенно опасны надрезы на кромках и гибка поперёк направления прокатки.
Практический приём — изготавливать контрольную партию и проверять её после полного цикла отделки, а не только после гибки. Полезно также фиксировать радиус, раствор штампа и направление прокатки в карте детали. Если конструкция допускает, лучше увеличить радиус или заменить жёсткий сплав на более пластичный, чем пытаться исправить трещины шлифовкой. После окраски любые дефекты становятся дороже: требуется снять покрытие, переделать деталь и заново пройти цикл сушки. Технологический запас на гибку почти всегда дешевле, чем переделка готового изделия.
Свариваемость и снижение прочности в околошовной зоне
Оба сплава относятся к свариваемым алюминиевым материалам, но ведут себя по-разному. 5052 обычно прощает больше отклонений по подготовке кромок и тепловложению, тогда как 6061 более чувствителен к режиму и склонен к потере прочности в зоне термического влияния. Для несущих соединений важно не только подобрать присадочный материал, но и подтвердить режим контрольными образцами. Визуально качественный шов может иметь внутреннюю пористость, поэтому для критичных узлов разумно применять выборочный неразрушающий контроль.
Если прочность рассчитывается по основному металлу без учёта сварки, конструкция может оказаться переоценённой. В спецификации стоит указать, какие швы считаются несущими, какие критерии приёмки применяются и требуется ли термообработка после сварки. Для многих мебельных рам достаточно увеличить сечение или перенести шов в зону меньших напряжений. Это проще и дешевле, чем организовывать термическую обработку крупногабаритной детали. Сварка — не отдельная операция, а часть расчёта, и материал нужно выбирать вместе с технологией соединения.
Практическая таблица выбора и требования к заказу
Для несущих рам и стоек с высокой нагрузкой чаще подходит 6061 в состоянии T6, если гибка минимальна и есть возможность контролировать сварку. Для гнутых ламелей, подлокотников, декоративных панелей и деталей со сложной геометрией обычно удобнее 5052-H32. Для крепежа и закладных элементов материал выбирают отдельно, с учётом контакта с алюминием и доступа для обслуживания. Если проект сочетает оба сплава, укажите это на чертеже и исключите необоснованную замену со стороны производства.
В заказе полезно зафиксировать состояние поставки, допуск на толщину, направление прокатки, требования к анодированию или окраске и критерии приёмки поверхности. Для сварных деталей добавьте требование к контрольным образцам и допустимому снижению свойств. Не указывайте «алюминий 6061 или аналог» без уточнения, потому что аналог может отличаться по составу и обрабатываемости. Чем конкретнее спецификация, тем меньше вероятность, что поставщик выберет материал, удобный ему, но не подходящий для вашей конструкции.