6061 ou 5052 : guide d’achat de l’aluminium pour le mobilier extérieur
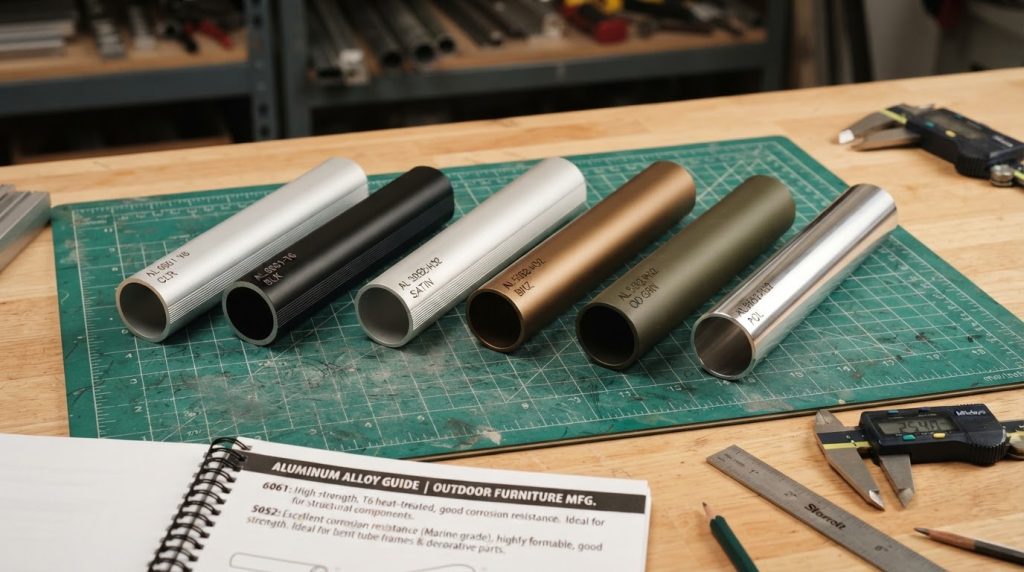
Pourquoi le procédé de mise en forme décide, et non la fiche technique
Le choix entre le 6061 et le 5052 se décide rarement sur la limite d’élasticité. C’est presque toujours le procédé de fabrication qui tranche : un cadre soudé à partir de profilés droits n’impose pas les mêmes contraintes qu’une coque cintrée sur une forme. Comparer uniquement les fiches techniques fait manquer ce lien et conduit souvent à retenir l’alliage le plus cher sans gain technique réel.
S’ajoute l’état dans lequel le métal est effectivement livré. Le 6061 est généralement fourni en T6 ou T651, le 5052 en H32 ou H34. Ces états déterminent la limite d’élasticité, l’allongement et l’aptitude au pliage davantage que le numéro d’alliage lui-même. Un acheteur qui indique seulement 6061 ou 5052, sans préciser l’état, peut recevoir un métal inadapté au procédé prévu.
Comparaison mécanique des états couramment approvisionnés
Pour le 6061-T6, les fiches courantes indiquent une limite d’élasticité Rp0,2 d’environ 276 mégapascals et une résistance à la traction d’environ 310 mégapascals, pour un allongement d’environ 12 pour cent. Le 5052-H32 affiche une limite d’élasticité d’environ 193 mégapascals, nettement plus basse, mais un allongement de 12 à 18 pour cent selon l’épaisseur. L’écart de résistance atteint environ 40 pour cent, et l’écart de ductilité est tout aussi marqué.
En fatigue, sollicitation fréquente sur les charnières, accoudoirs et assemblages de mobilier contract, le 6061 résiste mieux tant que la géométrie de soudure est soignée. Le 5052 tolère davantage les entailles et les transitions brutales, car son allongement plus élevé absorbe les pics de contrainte. Pour une pièce fortement sollicitée en fatigue, le 6061-T6 s’impose donc, tandis que le 5052 convient mieux aux tôles d’assemblage ductiles.
Une erreur fréquente consiste à croire qu’une résistance plus élevée autorise automatiquement moins de matière. Sur les parois minces et les longues portées, c’est la rigidité, et non la résistance, qui limite le dimensionnement. Le 6061 n’apporte alors aucun avantage, car le module d’élasticité des deux alliages est presque identique, entre 68 et 70 gigapascals. Le choix doit donc tenir compte du mode de défaillance, pas seulement des caractéristiques mécaniques.
Corrosion en zone côtière et rôle de la couche anodisée
En bord de mer, la charge en chlorures domine. Le 5052 contient au maximum 0,1 pour cent de cuivre et résiste un peu mieux à la corrosion par piqûres que le 6061, dont la teneur en cuivre se situe entre 0,15 et 0,4 pour cent. L’écart reste toutefois plus faible qu’on ne le croit souvent : la qualité de la surface compte davantage que le numéro d’alliage. Une couche anodisée bien colmatée protège efficacement les deux alliages, une couche mal colmatée échoue dans les deux cas.
L’épaisseur seule ne constitue pas une preuve suffisante. Pour l’extérieur, la pratique courante retient 15 à 20 micromètres en classe II, avec un contrôle du colmatage. Un test simple consiste à déposer une goutte d’acide chlorhydrique sur une zone discrète : une couche mal colmatée réagit visiblement, une couche intacte reste stable. Ce test ne remplace pas une analyse en laboratoire, mais il convient au contrôle à réception.
Sur les pièces anodisées, la pureté de l’alliage conditionne aussi l’uniformité de teinte. Le 6061 se colore bien, mais tend à varier avec la teneur en cuivre d’un lot à l’autre. Le 5052 réagit plus régulièrement, sans atteindre le même brillant. Pour des pièces apparentes livrées en grande série, il est prudent de convenir d’une série d’échantillons de référence par lot et de fixer la tolérance de teinte dans le contrat.
Limites de pliage : rayon, retour élastique et défauts après revêtement
Le 5052 se plie nettement plus serré que le 6061. Pour le 5052-H32 à 90 degrés, le rayon minimal est d’environ une épaisseur de tôle ; pour le 6061-T6, il se situe entre trois et quatre épaisseurs selon l’épaisseur et le sens de pliage. En dessous de ce rayon, le 6061 développe des microfissures sur la face extérieure, visibles seulement après thermolaquage ou anodisation, car le revêtement pénètre dans les fissures et y ressort.
Le retour élastique est également plus marqué sur le 6061-T6, car une limite d’élasticité plus élevée produit des forces de rappel plus importantes. En pratique, les outillages doivent être surpliés de trois à cinq degrés pour le 6061, et de un à trois degrés pour le 5052. Ces valeurs dépendent du sens de laminage et doivent être confirmées empiriquement par outil. Un outil conçu pour le 5052 produira très probablement du rebut sur du 6061.
Un autre défaut n’apparaît qu’après le revêtement : si le rayon est trop serré, les contraintes internes deviennent telles que les pièces continuent de se déformer lors des variations de température. Ce phénomène est plus rare sur le 5052. Pour les faces visibles à rayons serrés, le 5052 constitue donc le choix le plus robuste, tandis que le 6061 reste plus économique pour les profilés droits et fortement chargés.
Soudabilité et perte de résistance dans la zone affectée thermiquement
Le 5052, associé au métal d’apport 5356, est réputé très soudable. Le 6061 se soude également, mais perd une part importante de sa résistance dans la zone affectée thermiquement. Sur le 6061-T6, la limite d’élasticité dans la ZAT descend à environ 165 mégapascals, soit près de 40 pour cent sous la valeur d’origine. Cette perte doit être prise en compte en conception : une soudure dimensionnée sur l’état T6 complet ne supporte plus la même charge après soudage.
La perte est plus faible sur le 5052, car sa résistance provient de l’écrouissage et non d’un traitement thermique. Après soudage, une part plus importante de la résistance de base subsiste. Sur les soudures apparentes, il faut aussi considérer le métal d’apport : le 5356 laisse une couleur plus proche après anodisation que le 4043, car il contient du magnésium et contraste moins avec la couche anodisée.
En pratique, il est recommandé de qualifier séparément la géométrie des soudures pour les deux alliages. Un programme de soudage validé pour le 6061 ne se transpose pas sans précaution au 5052, car la conductivité thermique et le comportement à la solidification diffèrent. Une entreprise qui utilise les deux alliages doit tenir des instructions de travail, des éprouvettes et des procès-verbaux de validation distincts. Cela alourdit la préparation, mais réduit le risque d’erreur lors des changements de série.
Tableau de choix et données à porter sur la commande
Pour les cadres porteurs et les assemblages fortement chargés, le 6061-T6 convient, à condition de maîtriser l’exécution des soudures. Pour les coques cintrées, les habillages, les accoudoirs et les tôles d’assemblage minces, le 5052-H32 est plus économique et plus sûr sur le plan du procédé. Pour la quincaillerie et les éléments de fixation, un autre matériau doit être envisagé, car les filets en aluminium s’arrachent en service continu.
La commande doit préciser : alliage et état, forme de livraison et norme de tolérance, traitement de surface avec épaisseur et preuve de colmatage, métal d’apport pour les soudures, ainsi que l’exigence de traçabilité. Sans l’état, la commande est incomplète. Sans l’exigence de colmatage, la qualité de l’anodisation n’est pas opposable au fournisseur. Une règle pratique pour l’acheteur consiste à identifier d’abord l’étape critique de fabrication, puis à choisir l’alliage et enfin à fixer l’état. En suivant cet ordre, on évite l’erreur la plus fréquente du mobilier extérieur : retenir un métal qui satisfait les valeurs de résistance, mais que le procédé retenu ne permet pas de produire de façon économique.